Kontaktinformation
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få en offert
Typisk kostnad för en formgjutningsform: vad köpare bör förvänta sig och varför det varierar
2026-08-20
Föreställ dig att du köper en formgjuten del för en ny bilkomponent. Du skickar samma CAD-fil till tre formleverantörer, och deras offerter för verktyget kommer tillbaka till $8 500, $22 000 och $46 000. Vilken är rätt? Sanningen är att ingen av dem kan bedömas enbart på antalet. Den typiska kostnaden för en formgjutningsform är ett intervall, inte en poäng: enkla zinklegeringsverktyg kan börja cirka $ 3 000, medan en komplex aluminium- eller magnesiumform med flera diabilder, insatser och intern kylning lätt kan nå $ 100 000 eller mer.
Anledningen till denna spridning är att en pressgjutform är en specialtillverkad del av produktionsutrustning, inte en vara. Dess pris återspeglar detaljens geometri, legeringen som gjuts, den förväntade produktionsvolymen, antalet kaviteter, den livslängd som krävs för verktyget och nivån på processkontroll som krävs för att hålla snäva toleranser. Den här artikeln förklarar hur formkostnaderna är strukturerade, vad som driver siffrorna upp eller ner och hur köpare kan budgetera realistiskt och undvika kostsamma misstag.
Att förstå hur formpriserna byggs är det första steget mot en realistisk budget. En form för $5 000 och en $90 000 form kan båda kallas "formgjutningsverktyg", men de är olika i nästan alla fysiska och tekniska bemärkelser. Låt oss bryta ner de viktigaste kostnadsdrivkrafterna.
Formens fysiska storlek är den mest uppenbara faktorn. Ett litet elektroniskt styrenhetshus kan passa i en 300 mm x 300 mm formbas, medan ett komplett transmissionshus eller motorhus kan kräva en formbas som mäter mer än 1 200 mm i en riktning. Stålvolymen växer med kvadraten på fotavtrycket och ungefär linjärt med tjockleken. En större form innebär mer formstål, fler bearbetningstimmar, större CNC:er och, ofta, en större pressgjutningsmaskin för provtagning. Det är inte ovanligt att en liten form väger under 300 kg och en stor bilform väger över 5 ton.
För en typisk produkt som ett fordonsfäste kan mögelfotavtrycket vara måttligt, men för strukturella komponenter som ett stöttorn eller en batteribricka kan enbart delhöljet fördubbla verktygskostnaden jämfört med en liknande komplex liten del. Köpare underskattar ofta effekten av övergripande dimensioner eftersom de fokuserar på antalet funktioner snarare än basstorleken.
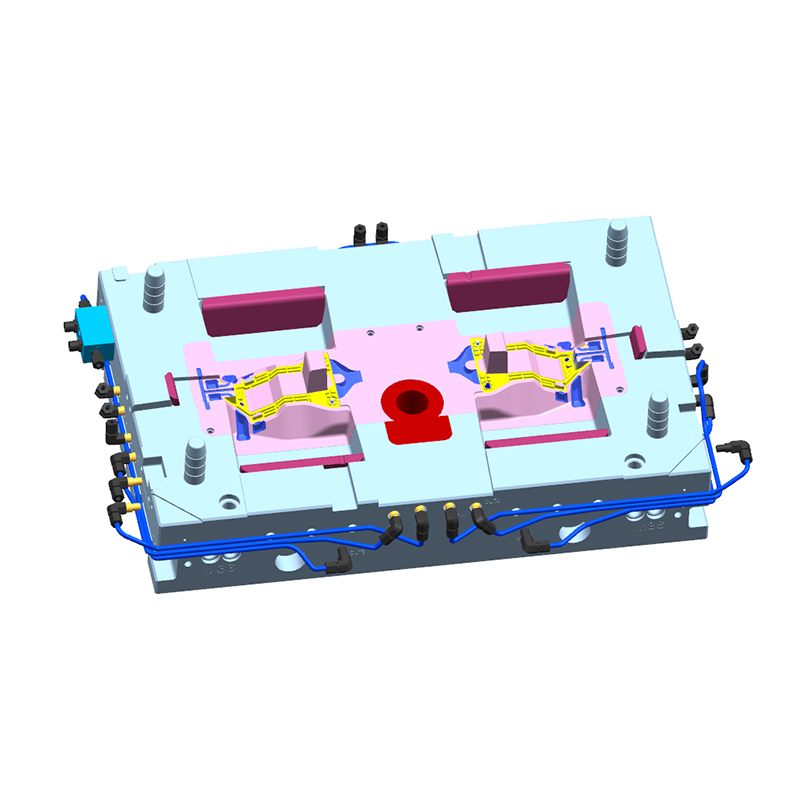
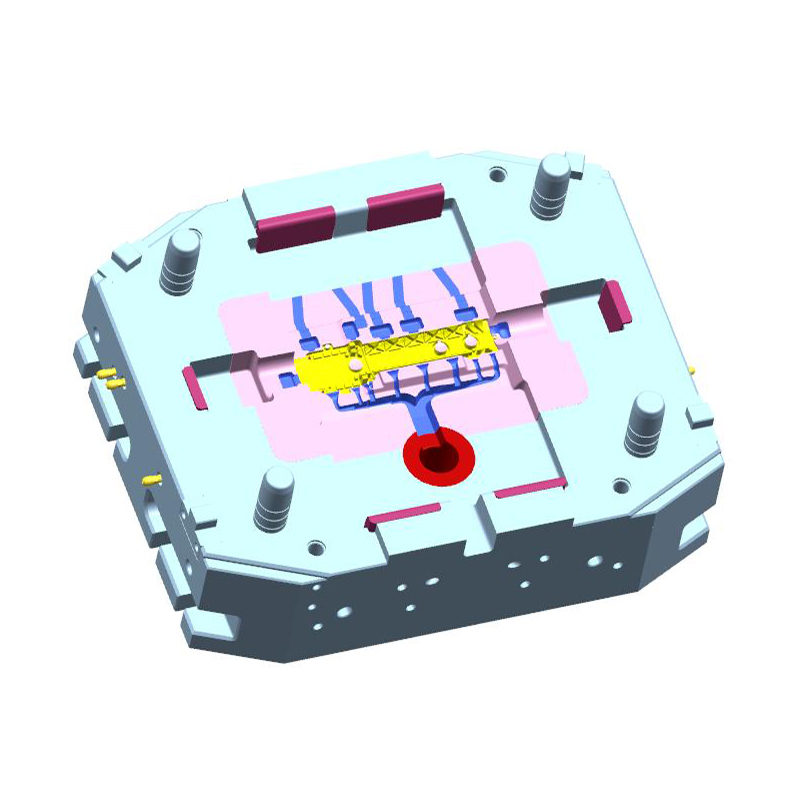
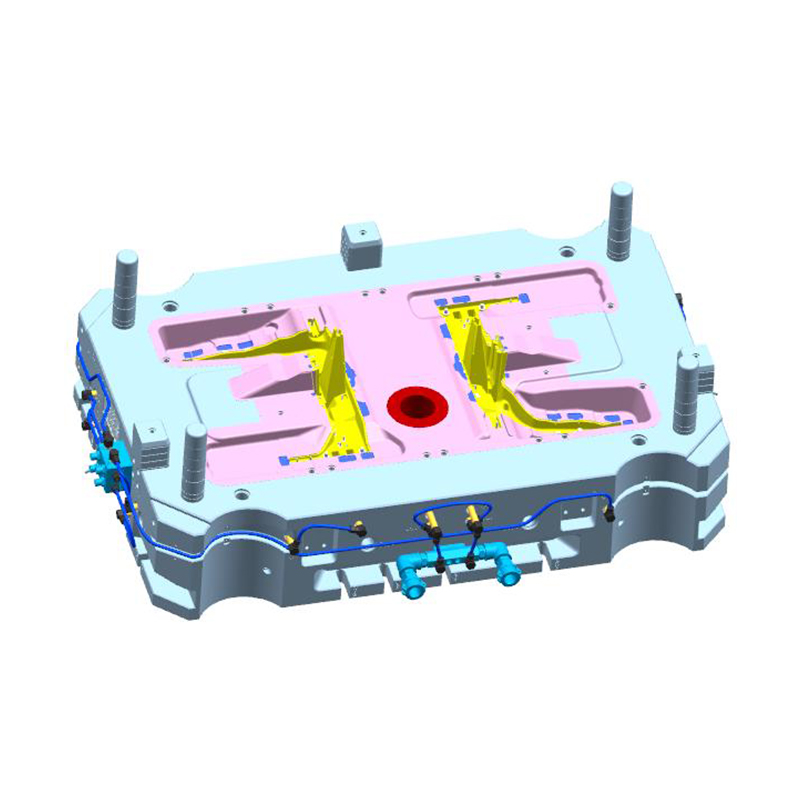
Antal hålrum är ett centralt beslut i varje formprojekt. En form med ett hålrum producerar en del per cykel; en gjutform med två hålrum ger två, och en gjutform med åtta hålrum kan producera åtta om löpar- och grindsystemet är noggrant balanserade. Varje ytterligare kavitet ökar formbasstorleken och stålvolymen, fördubblar eller tredubblar bearbetningskomplexiteten och gör kylnings- och fyllningsdesignen svårare att optimera.
I praktiska termer, att flytta från ett hålrum till två läggs typiskt till 40% till 60% till formkostnaden, inte 100%, eftersom vissa komponenter som formbasen, inloppsbussningen och utmatningsplattorna är delade. Att flytta från fyra hålrum till åtta är dock mindre effektivt i procent och kan lägga till 70 % eller mer eftersom verktyget måste designas om med ett större fotavtryck och mer komplext löparsystem. Vissa zinkdelar med stora volymer använder flerskjutbara verktyg med 12 eller fler hålrum, och dessa formar kan vara förvånansvärt dyra på grund av de invecklade glidmekanismerna och exakta inriktningskraven.
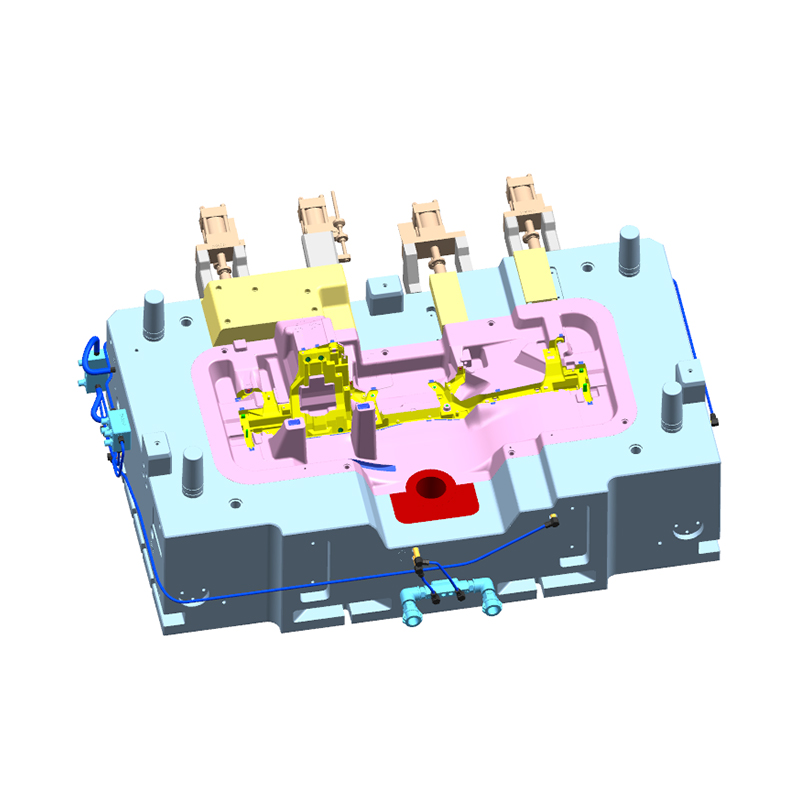
Den geometriska komplexiteten hos delen dikterar hur många rörliga element formen måste innehålla. En underskärning, ett sidohål eller en yttre gänga kräver en glidning (även kallad en sidoverkande kärna). Varje slid lägger till en insats av härdat stål, en glidkropp, styrstift, vinklade kilar, hydraulisk eller mekanisk aktivering och ytterligare vattenledningar. En enkel form utan diabilder är den billigaste; en form med fyra stora hydrauliska slider kan stå för $15 000 till $40 000 bara i glidmekanismerna.
Kärnor som skapar inre hålrum driver också kostnaden. Djupa kärnor måste kylas internt för att undvika krympporositet, vilket kräver att man borrar långa vattenkanaler eller investerar i tillsatstillverkade kärninsatser. Löstagbara skär som kan bytas ut mot olika varianter av samma del ger ytterligare ett kostnadslag men kan spara pengar om du planerar flera liknande artikelnummer.
I vår egen formbutik ser vi ofta en liknande del med olika hålmönster. En kund kan välja en familjeform med utbytbara insatser för att hantera tre varianter; den initiala investeringen är högre, men kostnaden per delvariation är lägre. En annan kund kan insistera på tre dedikerade formar, vilket ger högre produktion men en mycket högre total verktygsbudget. Båda metoderna är giltiga, och det korrekta valet beror på årlig volym och prissättningsstrategi.
Materialet som valts för formkärnan och kaviteten är en viktig artikel. H13 verktygsstål är arbetshästen för pressgjutning av aluminium och magnesium, men premiumkvaliteter som DAC55, SKD61 eller importerat H13 med strängare renhet och bättre isotropi kostar mer per kilogram. Stålkostnaden är ofta bara 15 % till 25 % av den totala formkostnaden, men det påverkar starkt verktygets livslängd och tillförlitlighet.
Värmebehandling tillför ytterligare en betydande avgift. Vakuumhärdning, flera härdningscykler och spänningsavlastning är nödvändiga för att uppnå den erforderliga hårdheten (vanligtvis 44 till 52 HRC för H13) och för att minimera distorsion. Efter värmebehandling sker vanligtvis en slutbearbetning eller elektrisk urladdningsbearbetning (EDM), vilket ytterligare ökar kostnaderna. Vissa formar med hög livslängd kräver också nitrering eller en fysisk ångavsättningsbeläggning som TiAlN på kärnan och hålighetens ytor, vilket lägger till $2 000 till $8 000 beroende på yta.
Beslutet att använda ett billigare stål som kan överleva 50 000 skott, jämfört med en premiumkvalitet klassad för 200 000 skott, förändrar förhandspriset dramatiskt. För en prototyp eller förproduktion kan ett billigare alternativ vara motiverat. För ett långvarigt fordonsprogram är den högre initiala investeringen ofta det mest ekonomiska valet när du beräknar den totala kostnaden per varadel.
Cykeltiden för pressgjutningen styrs till stor del av kylning. En form med strategiskt placerade vattenledningar tar bort värme snabbare, minskar cykeltiden och förbättrar detaljkvaliteten genom att förhindra heta fläckar och krympsprickor. Det är dock inte lätt att lägga till kylkanaler. Djuphålsborrning används för raka linjer, men krökta kanaler kräver ett bearbetat skär som sedan tätas med pluggar eller en vakuumlödd platta.
Konform kylning, där skär 3D-utskrivs med komplexa interna banor som följer detaljens kontur, blir alltmer populärt för pressgjutning av aluminiumlegeringar. Denna teknik kan minska cykeltiden med 15 % till 30 %, men skären är dyra att tillverka och kräver ofta separat livslängdsverifiering. En form med ett fåtal konformkylda insatser kan kosta 10 % till 20 % mer än en konventionellt kyld form, men avkastningen i produktivitet kan betala för den skillnaden inom några månader.
Kylning påverkar också formens termiska utmattningsbeteende. Dålig kylning leder till tidig värmekontroll, vilket förkortar mögellivslängden och ökar underhållsstopptiden. Att investera i bra kyldesign är ett av de mest effektiva sätten att minska den totala ägandekostnaden, men det är också ett av de första områdena där en oerfaren leverantör kommer att sänka offerten.
Snävare toleranser kräver mer omfattande bearbetning, mer exakt EDM och noggrannare passning och spotting. En typisk pressgjuten del kan specificeras med en linjär tolerans på ±0,5 mm, men många fordonstillämpningar kräver ±0,1 mm i kritiska områden. Att hålla ±0,1 mm i ett formstål som expanderar och rör sig under processen kräver kraftigare konstruktioner, mer detaljerad termisk analys och ytterligare försöksiterationer. Detta kan lätt lägga till 10% till 30% till formkostnaden.
Ytfinish är en liknande drivkraft. Om delen behöver en specifik textur för estetik eller en spegelpolering för att minska friktionen i en glidande komponent, måste formen poleras därefter, och ibland selektivt. Texturetsning på utvalda områden kräver maskering och lägger till två till fyra veckors ledtid plus $2 000 till $6 000 per stort område. Dessa kostnader syns inte i CAD-filen om man bara tittar på geometrin, men de är en del av specifikationen och bör deklareras i RFQ.
Processmobilitet förändrar också formprissättningen. Högvakuumpressgjutformar kräver ytterligare tätning, vakuumkanaler och ett specialdesignat skottsystem som förhindrar att luft kommer in i kaviteten. Dessa formar är dyrare att bygga och känsligare för underhåll, men de producerar porositetsfria konstruktionsdelar som batterihus eller styrkomponenter. Formen för ett vakuumpressgjutningsprojekt kan vara 15% till 25% högre än en konventionell form för en liknande geometri.
Pressgjutning (eller extruderingsgjutning) använder ett långsammare fyllningssteg och applicerar högt tryck under stelning. Formen måste klara högre mekaniska belastningar och är vanligtvis byggd med robustare stålsektioner och tyngre styrpelare. Kostnadspremien jämfört med standard högtrycksgjutning är märkbar, men de resulterande delarna erbjuder förbättrad töjning och trycktäthet.
Som en leverantör som har byggt både högvakuum- och pressgjutformar för fordonstillämpningar kan vi bekräfta att processvalet måste göras tidigt, innan formkonstruktionen börjar. Att byta från en konventionell form till en vakuumassisterad efter att formen är byggd är nästan lika dyrt som att bygga en ny form.
Även om varje projekt är unikt, kan branschens prismönster ge dig en pålitlig känsla av marknaden. Följande intervall är baserade på de historiska noteringarna vi ser på marknaden och vår egen produktionserfarenhet, och de bör endast användas för budgetering, inte som fasta offerter.
| Form typ | Komplexitetsnivå | Typiskt kostnadsintervall (USD) | Typiskt antal hålrum |
|---|---|---|---|
| Varmkammarform av zinklegering | Enkel, liten del | 3 000–12 000 USD | 1 till 4 |
| Varmkammarform av zinklegering | Multi-slider, hög komplexitet | $12 000 – $40 000 | 6 till 16 |
| Form av aluminiumlegering | Enkelt litet hus | 5 000–25 000 USD | 1 |
| Form av aluminiumlegering | Medium komplexitet, måttlig storlek | $25 000 – $60 000 | 1 till 2 |
| Form av aluminiumlegering | Stor, komplex, med rutschbanor och vakuum | 60 000–120 000 USD | 1 |
| Magnesiumlegeringsform | Enkel till medium (styrdelar, fästen) | $30 000 – $80 000 | 1 |
| Magnesiumlegeringsform | Strukturell, högvakuum | $80 000 – $150 000 | 1 |
Dessa intervall förutsätter att formen kommer att byggas med standard H13 eller motsvarande stål och kommer att användas för en nominell produktionslivslängd på 80 000 till 120 000 skott för aluminium och något lägre för magnesium. Om du förväntar dig 250 000 skott eller mer, lägg till en premie för högre kvalitet, mer generös kylning och ytbehandling. Om du bara behöver 20 000 prototyper kan du kanske köpa en form av mjukare stål i den nedre delen av sortimentet.
För förproduktion med små volymer erbjuds ibland en enklare form byggd med ohärdade eller kortlivade insatser med 30 % rabatt. Avvägningen är att du kan behöva bygga om eller reparera verktyget efter några tusen skott. I vissa fall är det rätt uppmaning. I andra resulterar det i skrot och förseningar som raderar besparingarna.
Som referens, överväg vår egen produktlinje för zinklegeringsverktyg. En typisk 150t varmkammarformgjutningsform för zinkdelar med ett måttligt antal kaviteter faller inom intervallet $12 000 – $30 000, beroende på detaljens geometri och nödvändiga slider. Den typen av verktyg används ofta för VVS-armaturer, låshus och elektriska komponenter. I jämförelse är en höghastighets multi-slider zinkform med 10 eller fler hålrum en mycket mer avancerad utrustning och prissätts därefter.
 Anpassad 150T varmkammare gjutformsfabrik, tillverkare - Ningbo NKT också Ningbo NKT Tooling Co., Ltd. är Kinas 150T Hot Chamber Die Casting Mould Manufacturers and Custom Factory, detaljer: The 150T Hot Chamber Di... Visa produkt →
När en leverantör skickar dig en sexsiffrig offert för en pressgjutform är siffran summan av flera distinkta arbetspaket. Att veta vad de innehåller hjälper dig att jämföra erbjudanden och identifiera dolda kostnader. Här är den vanliga uppdelningen.
Innan någon metall skärs analyserar formdesignteamet delen, simulerar fyllningen och utarbetar hela verktygsdesignen. Detta inkluderar portposition, löpardimensionering, bräddavloppsbrunnar, kylkanalsplacering, utkastsystemslayout och valet av kommersiellt tillgängliga komponenter såsom ejektorstift och inloppsbussningar. Ingenjörsavgiften representerar vanligtvis 5% till 10% av den totala formkostnaden, men en mer komplex del eller en simuleringsdriven design kan driva den högre. Om leverantören erbjuder en DFM-rapport (design for manufacturability) och kommer med ändringsförslag ingår det arbetet i denna fas.
En bra designer förväntar sig att köra minst två eller tre designrecensioner med kunden. Varje ändring av delens geometri efter att formdesignen börjar kan lägga till timmar av omdesignarbete, vilket är anledningen till att det slutliga delens datalås är en så viktig milstolpe.
Varje form innehåller en bas, plattor, styrstift, bussningar, ejektorplattor och en mängd standarddelar. Dessa kommer vanligtvis från specialiserade leverantörer av formbas. För en typisk medelstor gjutform av aluminium kan basen med stödstrukturer kosta enbart $2 000 till $10 000, och den kostnaden visas som en separat rad i vissa offerter. Större baser med tunga stödpelare och en generös spännyta kostar mer.
Själva stålet för kärnan och kaviteten är en separat materialkostnad. I en offert ser du stålets vikt och kvalitet. Kom ihåg att det bearbetade stålet är en liten bråkdel av den slutliga vikten eftersom ett stort block skärs bort för att lämna delens form. Att spånavlägsnandet återspeglas i bearbetningstimmarna, inte bara stålvikten.
CNC-fräsning, svarvning, borrning och tråddragning utgör det största arbets- och maskinkostnadselementet. En komplex 3D-kavitetsform kräver många timmars 3-axligt och 5-axligt CNC-arbete. Skarpa invändiga hörn avslutas med EDM, som är medvetet långsammare och mer exakt. Verktygskostnaderna drivs av ytarea, skärdjup och önskad finish. Som en grov regel kan bearbetning och EDM stå för 40% till 60% av det totala formpriset.
Det är här som stordriftsfördelar uppstår inne i formbutiken. En leverantör med moderna höghastighetsbearbetningscenter och automatiserad elektrodtillverkning kan producera en mer exakt form på kortare tid. Men timpriset för en 5-axlig kvarn är hög, så en offert med färre timmar till en högre takt kan vara bättre än en med många timmar till lågt pris. Granska den citerade processplanen om du vill förstå skillnaderna.
Efter bearbetning monteras formen. Kärn- och kavitetshalvorna matchas, sliderna är monterade och utkastningssystemet justeras. Spotting innebär att man applicerar en märkningsmassa på kontaktytorna och justerar passformen för att säkerställa jämn kontakt. Detta kan ta dagar för en komplex form och är en av de mest skicklighetsberoende faserna av formtillverkning. Bänkarbete omfattar även polering, avrundning av kanter och montering av vattenarmatur.
De flesta formerbjudanden inkluderar ett första försök på en pressgjutningsmaskin. Leverantören kan använda en egen maskin eller kontrakt med ett närliggande gjuteri. Kostnaden för aluminium- eller zinklegeringen som användes i försöket, energin, operatörstiden och timpriset för pressgjutmaskinen är vanligtvis inkluderade. Om flera provomgångar behövs kan ytterligare kostnader dyka upp. En väldesignad form med en pålitlig leverantör kräver kanske bara två eller tre omgångar; en problematisk design kan behöva sex eller fler. Se till att offerten anger hur många provkörningar som ingår.
Under provfasen mäter leverantören detaljen, kontrollerar krympning, porositet och dimensionsavvikelser. Varje korrigerande iteration kräver att formen justeras, ibland genom att bearbeta kaviteten eller lägga till skär, och detta måste prissättas i projektschemat.
Värmebehandling anges ibland separat från bearbetning, särskilt om leverantören köper glödgat stål och härdar det efter första grovbearbetning. Ytbehandlingar som nitrering, PVD-beläggning eller en släppmedelsvänlig beläggning är extra. Dessa behandlingar kan förlänga mögellivslängden och förbättra frisättningen, men de ingår inte alltid i grundpriset. Be om en rad för att undvika en överraskning i slutet.
Professionella formleverantörer tillhandahåller dokumentation som inkluderar materialcertifikat, värmebehandlingsrapporter, CMM-inspektionsdata och en underhållsmanual. För bilprogram är denna dokumentation obligatorisk enligt PPAP-kraven. Kostnaden för att förbereda dessa dokument, hantera projektschemat och hålla granskningssamtal är vanligtvis en liten procentandel av det totala, men i en detaljerad offert bör den identifieras. En leverantör som erbjuder transparent projektledning med foton och framstegsrapporter är värd de några tusen dollar den kan tillföra.
Många av de kostnader vi har beskrivit är starkt påverkade av beslut som fattas i detaljkonstruktionsfasen. Redan innan du skickar anbudsförfrågan kan du forma formkostnaden genom att optimera detaljgeometrin. Här är de vanligaste designparametrarna och deras inverkan.
Draft är den avsmalning som läggs till vertikala ytor så att gjutgodset kan matas ut utan att klibba. En dragvinkel på 1° är typiskt för aluminium, men 2° är säkrare för djupare ribbor och kärnor. Om draget är för litet kräver formen ytterligare polering och delen kan ha dragmärken. Ännu viktigare är att ribbor utan dragkraft kräver extra sidoåtgärder eller extra bearbetning, vilket båda ökar kostnaderna. Att granska utkastet tidigt är det billigaste sättet att spara pengar.
Plötsliga förändringar i väggtjocklek orsakar krymphål och porositet. Formdesignen kan kompensera genom att lägga till insatser och kylningar, men det ökar kostnaden. En del med en jämn väggtjocklek på 3 mm är mycket lättare att fylla och kyla än en del som hoppar från 2 mm till 5 mm nära en utsprång. Att hålla väggarna enhetliga minskar behovet av intern kylning och minskar risken för hot spots.
Varje underskärning kräver en rutschkana. Du kan minska antalet slider genom att ändra riktningen på delningslinjen eller genom att acceptera en funktion som kräver en sekundär bearbetning. Till exempel kan en utvändig gänga för en sensorbov borras efter gjutning istället för att gjutas på plats, vilket undviker en roterande kärna. Merkostnaden för bearbetning är ofta lägre än kostnaden för ett komplext objektglas i formen.
När ett underskärning är oundvikligt är det värt att fråga om det kan formas med en lös kärna som manuellt tas bort efter varje skott. Detta är ett billigt alternativ för lågvolymdelar, men det saktar ner cykeltiden och kanske inte är acceptabelt för produktion i hög volym. För en bildel med hög volym är en hydraulisk slid det enda pålitliga alternativet.
Ju snävare tolerans, desto dyrare är formen. Du kan spara kostnader genom att ange kritiska dimensioner som verkligen behöver ±0,1 mm och tillåta standardpressgjutningstoleranser någon annanstans. Formbyggaren kan sedan koncentrera bearbetningsuppmärksamheten där det är viktigt. Alltför många köpare tillämpar snäva toleranser för varje funktion utan motivering, och formkostnaden ökar med varje dimensionstext.
Om delen har en dekorativ klass-A-yta måste formen poleras till en spegelfinish och sedan struktureras vid behov. Polering och etsning kan ta dagar av specialistarbete. En matt finish eller en bearbetad yta kräver däremot mindre manuell polering. Att välja ett strukturerat område endast på en liten panel istället för hela delen är ett annat sätt att kontrollera kostnaden.
Att gjuta i gängade insatser eller använda löstagbara skärstift gör hanteringskomplexet till pressgjutningscykeln. Formen måste vara konstruerad för att ladda och hålla kvar insatsen under injektion, och automationssystemet måste placera den korrekt. Detta kan öka formkostnaden med $5 000 till $20 000, beroende på antalet insatser per cykel. Det är ofta mer ekonomiskt att använda ett enkelt gjutet hål i delen och använda en separat gängningsoperation för gängan, om inte insatsen krävs för monteringshållfasthet eller tätning.
Vår erfarenhet är att uppmuntran av kunder att se över sin deldesign mot dessa kriterier minskar ofta de totala formkostnaderna med 10 % till 25 % utan att ändra komponentens funktion. Formbutikens DFM-feedback är inte ett försök att blåsa upp budgeten; det är en direkt väg till ett mer ekonomiskt verktyg.
Inköpspriset för en pressgjutform är bara utgångspunkten. Under dess livstid kommer du att spendera pengar på underhåll, reparationer, beläggningar och reservdelar. Att förstå den förväntade livslängden för din form är avgörande för att beräkna den verkliga kostnaden per del.
En standard H13 pressgjutform av aluminium förväntas vanligtvis producera 80 000 till 120 000 bra skott innan de primära slitytorna behöver bytas ut. Detta nummer är ingen garanti; det beror på legeringstemperaturen, insprutningshastigheten, termisk cykling och hur väl kylsystemet fungerar. En form byggd med premiumstål och bra kylning kan nå 150 000–200 000 skott, medan ett verktyg av lägre kvalitet kan visa värmekontroll efter 30 000 skott.
Magnesiumlegeringar gjuts vid temperaturer som är något lägre än aluminium, vilket ofta tillåter något längre formlivslängd om processen sköts väl. Zinklegeringar är de enklaste på formen, och varmkammarzinkformar överstiger ofta 500 000 skott eftersom driftstemperaturen är mycket lägre. Det är en anledning till att zinkverktyg ofta byggs med härdade skär som behandlas mindre aggressivt än aluminiumverktyg.
Det huvudsakliga felläget för pressgjutformar är värmekontroll, när hundratals termiska cykler orsakar ett nätverk av små sprickor på formytan. Sprickorna ger ytdefekter i den gjutna delen och orsakar så småningom lödning eller fastsättning. Regelbundet underhåll, inklusive polering av sprickor och behandling av ytan, kan förlänga formens livslängd. Varje reparationscykel har dock en kostnad, och formen måste tas offline under reparationen.
Att sätta en underhållsbudget som motsvarar 5 % till 10 % av det ursprungliga formpriset per år är en rimlig regel för aluminium- och magnesiumformar. För zink är siffran lägre. Denna budget täcker nya ejektorstift (som slits), ersättningsslider och ompolering efter en körning med hög volym. Om du avtalar med formtillverkaren för reparationer måste du också planera för logistiken för att skicka tillbaka formen och den tid under vilken du inte kan tillverka delar.
Vissa leverantörer erbjuder avtal om underhåll av mögel. Formen återlämnas för kontroll efter var X tusen skott och leverantören utför föreskrivna servicemoment mot en fast avgift. Detta skyddar din investering och kan förhindra långa produktionsstopp. Dessa avtal är inte vanliga på alla marknader, men de är värda att fråga efter om du förväntar dig en hög årlig volym.
Formkostnaden per del beror på det totala antalet delar du planerar att producera. Detta är den viktigaste beräkningen i ett pressgjutningsprojekt. Här är ett enkelt exempel.
Anta att formalternativ A kostar $20 000 och producerar en del under en 30-sekunders cykeltid. Formalternativ B kostar $40 000 men producerar samma del i en 22-sekunders cykel eftersom den har bättre kylning och en annan gating-layout. Cykeltidsminskningen sparar 8 sekunder per del. Över 100 000 skott, det vill säga 800 000 sekunder, cirka 222 timmars maskintid. Vid en maskintimme på $80 uppgår besparingarna till $17,760. I det här fallet betalar den dyrare formen för det mesta av de extra $20 000 inom samma produktionsvolym. Om volymen är 500 000 skott är den extra investeringen trivial jämfört med besparingarna.
Det motsatta är också sant. En billigare form med kortare förväntad livslängd kan vara rätt lösning när du bara behöver 15 000 delar för en nischprodukt. Avskriven över 15 000 delar kan en långlivad form på $ 45 000 lägga till $ 3 per del, medan en $ 20 000 kortlivad form bara lägger till $ 1,33 per del. Du kan då acceptera en högre reservdelskostnad. Den viktigaste beslutsfaktorn är den årliga volymen och förtroendet för din prognos.
Genomför en enkel break-even-analys innan du slutför formspecifikationen. Beräkna den totala investeringen plus kostnaden per del vid tre olika volymer: din konservativa förväntade volym, din basprognos och en stor volym. Om scenariot med stora volymer är rimligt, investera i formen med längre livslängd. Om det konservativa fallet är troligt, sänk den initiala investeringen och förvänta dig att reparera eller bygga om verktyget.
Samma princip gäller för hålräkning. En form med en hålighet kan kosta 30 000 USD, medan en gjutform med två hål kan kosta 48 000 USD. Verktyget med två kaviteter har en 60 % högre investering men fördubblar ungefär effekten per timme. Vid hög volym kan cykeltidsbesparingen lätt motivera de extra $18 000. Vid låg volym är formen med en hålighet mer rationell eftersom maskintiden är mindre av en flaskhals.
För ett verkligt exempel från vår produktportfölj, en del som en magnesiumlegering pressgjuten styrrör är en typisk strukturell fordonsapplikation som kräver konsekvent dimensionell stabilitet under långa produktionsserier. I så fall är en högre initial forminvestering i premiumstål och raffinerad kylning nästan alltid det rätta beslutet eftersom verktyget måste hålla snäva toleranser i flera år utan upprepade svetsreparationer.
 Anpassad magnesiumlegering pressgjuten styrrörsfabrik, tillverkare - Ningbo NK Ningbo NKT Tooling Co., Ltd. är Kinas tillverkare av pressgjutna styrrör i magnesiumlegering och anpassad fabrik, detaljer: Magnesiumlegering Di... Visa produkt →
Att begära en formoffert är inte så enkelt som att skicka en CAD-fil och vänta på ett nummer. En pålitlig offert kräver en fullständig specifikation, och ju mer tid du lägger på att förbereda den specifikationen, desto mer exakta blir dina jämförelser.
Saknad information är den vanligaste orsaken till felaktiga citat. Om leverantören inte känner till årsvolymen kan de anta en högre volym och designa ett dyrare verktyg som du inte behöver, eller så kan de anta en låg volym och citera ett ömtåligt verktyg. Om du inte nämner en sekundär bearbetningsoperation som tar bort material nära ett kritiskt kärnhål, kan det hända att formen inte gjuter hålet i rätt läge eller kan ha ett onödigt krympningshål.
Dessa frågor kommer att skilja en professionell leverantör från en mäklare. En mäklare skickar ofta förfrågan till en fabrik och kan bara ge ett vagt svar på tekniska frågor. En riktig formtillverkare kan svara direkt, tillhandahålla en processplan och visa ett exempel på en liknande form.
Var försiktig om en befintlig offert är mycket lägre än något annat erbjudande för samma formspecifikation. Skillnaden kan bero på användning av ohärdat stål för kärnan och kaviteten, minimala kylkanaler, ingen EDM för hörndetaljer eller en oprövad grinddesign. Be leverantören motivera det lägre priset med en detaljerad uppdelning. På samma sätt, om en offert knappt ändras när du ber om en längre förväntad formlivslängd, kanske leverantören inte har justerat designen för att nå den livslängden. En realistisk offert kommer att spegla den ökade stålkvaliteten och kylningsinvesteringen med en meningsfull prishöjning.
Det är också viktigt att verifiera leverantörens faktiska tillverkningskapacitet. Om du köper från en utländsk leverantör, be om nya bilder av bearbetningsgolvet och ett videosamtal för att se formen som byggs. Platsprofilen för vårt företag visar till exempel en modern fabrik med 6 000 kvadratmeter tillverkningsyta och över 80 anställda, vilket stämmer överens med en seriös formtillverkare. Men du bör också bekräfta de specifika maskiner som finns tillgängliga för ditt projekt. Inte varje fabrik med en CNC-maskin kan bygga en stor komplex form.
Att välja den lägsta formen kan vara frestande, men formen är produkten som formar varje del du kommer att sälja under de kommande åren. Kostnadsskillnaderna mellan leverantörer är inte bara påslag; de återspeglar tekniskt djup, tillverkningsförmåga, kvalitetssystem och viljan att stödja formen efter leverans.
En erfaren formtillverkare som Ningbo NKT Tooling Co., Ltd. ger mer än bearbetningsförmåga. Vi tar med en historia som börjar med en dedikerad formgjutningsstudio 2009, följt av år av konstruktion av zink- och aluminiumverktyg, för att sedan expandera till bildelar av magnesiumlegering och högvakuumformar 2016. Den tidslinjen betyder att vi har arbetat igenom utmaningarna med tunnväggiga strukturella komponenter och snäva toleransdelar. Vi vet varför en form misslyckas och hur man designar mot det misslyckandet.
Denna erfarenhet översätts direkt till formkostnaden i designfasen. Vi kan föreslå en portplacering som minskar svetslinjerna, eller ett kylkanalarrangemang som förkortar cykeltiden med 15 %, eller en sliddesign som är mer robust och lättare att underhålla. Dessa förslag är inte gratis, men de minskar kostnaden per del och risken för stillestånd.
Kvalitetssystem har också betydelse. Vi har ISO9001-certifiering, som först uppnåddes 2011. Ett formellt kvalitetssystem skapar en disciplinerad process för konstruktionsgranskningar, materialinspektion, mätning under process och slutlig validering. För fordonskunder är konsekvent dokumentation viktigt. En leverantör utan dokumenterat kvalitetssystem kan fortfarande producera en bra form, men processen är inte repeterbar och risken för ett dolt fel är högre.
När du utvärderar en leverantör, överväg hela värdeströmmen. Kommer du att få en heltäckande DFM-rapport? Kommer leverantören att använda flödessimulering för att undersöka fyllning och stelning? Kommer de att tillverka en högvakuumform med samma uppmärksamhet på tätning som på geometri? Dessa funktioner blir allt vanligare för aluminiumgjutning i bilar. Till exempel, en pressgjuten fäste av aluminiumlegering är en strukturell del som kräver hög hållfasthet och låg porositet. En leverantör som har byggt hundratals liknande konsoler kommer att känna till det ideala löparförhållandet och försiktighetsstegen för krympkontroll.
 Anpassad aluminiumlegering pressgjuten fästefabrik, tillverkare - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. är Kinas tillverkare av pressgjutna fästen av aluminiumlegering och anpassad fabrik, detaljer: ADC12 aluminiumlegeringen ... Visa produkt →
På vår produktionsvåning hanterar vi hela arbetsområdet: konventionella, högvakuum- och pressgjutformar, såväl som varmkammarzinkverktyg och multislider-maskiner. Vi har också en blick mot den bredare tillverkningsprocessen. En form för ett motorhus måste till exempel samverka med automatisk insättning av kylinsatser och efterföljande bearbetning. Om formtillverkaren förstår dessa nedströmssteg kan den undvika att skapa funktioner som komplicerar monteringen.
När du jämför formleverantörer, be om fallstudier av delar med liknande skala och komplexitet. Bedöm inte en portfölj enbart efter vackra gjutna delar. Fråga om första försök, utmaningar och hur de löste oväntade porositets- eller dimensionsproblem. Svaren kommer att berätta mer om leverantören än numret på offerten.
Slutligen, kom ihåg att en form är en kapitalinvestering. En välbyggd form kan repareras, modifieras och återanvändas i flera år eller till och med årtionden när det gäller zinkverktyg. En dåligt byggd form kan anstränga ditt produktionsschema och skada din kundrelation. Den verkliga kostnaden för en pressgjutform inkluderar de störningar, förseningar och skrot som kan följa ett kostnadsbesparande beslut som fattats för tidigt.
Sammanfattningsvis finns det inget entydigt svar på frågan "Vad är den typiska kostnaden för en formgjutningsform?" Det enda ärliga svaret är att det beror på delen, legeringen, produktionsvolymen och specifikationen. En enkel varmkammarform av zink kan tillverkas för mindre än 10 000 USD, medan en stor aluminiumform med flera glidar med vakuumassistans kan överstiga 100 000 USD. Budgeten bör dock inte fastställas innan en ordentlig teknisk granskning av delen har slutförts.
Börja med en tydlig förståelse av din årliga volym och krav på mögellivslängd. Anlita sedan en leverantör som kommer att utmana dina antaganden med en detaljerad DFM och kostnadsuppdelning. Om du skaffar en del för fordonstillämpningar, leta efter en partner som har dokumenterad erfarenhet av både konventionella och avancerade processer, och som kan förklara avvägningarna mellan initial kostnad och långsiktig produktivitet. En något högre forminvestering är ofta motiverad om den tillåter kortare cykeltider, lägre porositet och färre defekter. Och om du är osäker, be leverantören att gå igenom ett liknande fall som t.ex applicering av pressgjutning av aluminiumlegeringar i bildelar , som illustrerar hur design- och processval i slutändan styr priset du betalar.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Upphovsrätt © Ningbo NKT Tooling Co., Ltd. Alla rättigheter reserverade.

