Kontaktinformation
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få en offert
Typisk pressgjutformskostnad: prisklasser, kostnadsdrivande faktorer och hur offerter beräknas
2026-08-13
Ett litet pressgjutverktyg av zinklegering för en enkel del kan kosta ungefär 3 000 USD till 8 000 USD. En medelstor aluminiumform med två hålrum och grundläggande vattenkylning landar vanligtvis mellan 15 000 USD och 50 000 USD. En stor konstruktionsform för fordon eller nya energifordon, av den typ som används för ett motorhus, växellådslåda eller batteribricka, kan passera 100 000 USD snabbt, och versioner med stora glidsystem och konform kylning har noterats över 300 000 USD. Det mest användbara svaret på frågan är därför inte ett nummer utan ett band. Planera för US $ 3 000 i den låga delen, US $ 20 000 till US $ 60 000 för de flesta tillverkade aluminiumverktyg och avsevärt mer för komplexa fordonsverktyg. Den här artikeln förklarar vad som flyttar en offert från botten av det bandet till toppen, varför utbudet finns och hur leverantörer faktiskt beräknar antalet du får.
En pressgjutform är inte en katalogprodukt. Det är ett anpassat precisionsverktyg som börjar med en uppsättning ritningar av kunddelar, bearbetas av smidda stålblock och trimmas genom provtagningar tills det producerar delar inom specifikation. Eftersom geometrin, legeringen, produktionsvolymen, ytfinishkraven och kvalitetsförväntningarna ändras med varje projekt, ändras priset på formen med dem. Leverantörer tar inte ett pris från en lista; de citerar det från en strukturell analys av delen och produktionsprogrammet bakom den.
Delgeometrin bestämmer formens yttre dimensioner, antalet slider och kärnor, djupet och formen på kaviteten, portens läge och kylkanalernas komplexitet. En platt, lådformad del med öppna sidor är en av de billigaste sakerna att bearbeta. Ett sluten hölje med invändiga ribbor, utsprång, hål vinkelräta mot delningslinjen och underskärningar som kräver rörliga slider kostar många gånger mer. Stålvolymen, bearbetningstiden och risken för gjutfel ökar med geometrisvårigheter och det bygger leverantörer in i offerten.
Det hjälper till att separera själva formen från delarna den producerar. Formen är en kapitalkostnad, betalas en gång och skrivs sedan av under produktionstidens livslängd. Enhetspriset för den gjutna delen återspeglar cykeltid, material, arbete och omkostnader, men inte hela kostnaden för verktyget. Köpare som jämför formpriser utan att också jämföra delpris, planerad volym och verktygslivslängd kommer att dra fel slutsatser. En billig form som kräver frekventa reparationer eller producerar inkonsekventa delar kan höja den totala kostnaden dramatiskt. Formens faktiska värde mäts i skott, inte i dess initiala faktura.
För att förstå varför offerter skiljer sig åt, hjälper det att veta vad leverantören måste betala för. En formoffert är uppbyggd av fem huvudblock: teknik, stål, bearbetning, standardkomponenter och provtagning. Varje block har sin egen kostnadsstruktur och riskprofil.
Den tekniska fasen inkluderar grind- och löpardesign, kylberäkning, draganalys, krympkompensation och en formflödessimulering för krävande delar. På en komplex bilgjutning definierar konstruktören också slidmanövreringsmetoden, utstötningssekvensen och den termiska balansen för formen. Design tar timmar, och dessa timmar debiteras. På enkla formar kan teknik stå för 5 till 10 procent av offerten; på komplexa tunnväggiga bildelar med snäva toleranser kan andelen nå 15 procent eller mer. Ingenjörskonsten medför också dolda risker: en form som är dåligt utformad kan kräva omarbetning efter det första försöket, vilket är anledningen till att erfarna leverantörer investerar i simulering snarare än gissningar.
Formstål is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Kaviteten är formad av CNC-fräsning och avslutas sedan med EDM eller trådskärning för skarpa hörn och djupa detaljer. Tiden som krävs beror på ytan som ska skäras, stålets hårdhet och den tolerans som ska hållas. Stål med hög hårdhet skär långsammare och sliter mer verktyg. Polering, om en högblank ytfinish krävs på gjutgodset, tillför manuellt arbete. Maskinbearbetning är vanligtvis det dyraste blocket i offerten, ibland 30 till 40 procent av totalen.
Slider, kärnor, utkastarstift, styrpelare, vattenanslutningar och avskiljningsplanet måste alla monteras och riktas in. Formen måste stängas på injektionsmaskinen med rätt låstryck, och halvorna måste passa jämnt så att det inte bildas blixt. Montering är en hantverksoperation. Det kräver skickliga verktygsmakare, och det är svårt att komprimera till ett schema.
De flesta leverantörer inkluderar två eller tre provomgångar i offerten. Formen monteras på en riktig pressgjutmaskin, provtagningar görs, delarna mäts och korrigeringar görs. Material förbrukas, maskintid hyrs ut och ingenjörer analyserar resultaten. Om försöket avslöjar ett dimensionsproblem eller ett fyllningsmönsterproblem går formen tillbaka till butiken för modifiering. Vissa leverantörer citerar prov som en valfri linje; andra inkluderar dem i summan. Bekräfta alltid vad som finns i numret.
Teknik, stål, bearbetning och provtagning förklarar vad som ingår i en offert, men fyra specifika design- och produktionsbeslut dominerar det slutliga priset. I anslagsordning är de delars komplexitet, antal hålrum, formstorlek och kylsystemdesign.
Komplexitet är den klassiska prismultiplikatorn. Tänk på vad som händer när en del har en underskärning, vilket är vilken egenskap som helst som förhindrar direkt utmatning från formen. Underskärningen tvingar konstruktören att lägga till en glid eller hopfällbar kärna som rör sig med hydraulisk eller mekanisk aktivering. En bild lägger till tusentals dollar till formen, plus en underhållspunkt för verktygets hela livslängd. Två bilder kan lägga till tiotusentals. Invändiga gängor, snäppfäste krokar och vinklade funktioner ger ytterligare verktyg. Varje funktion som komplicerar utkastningsriktningen ökar antalet rörliga delar i formen, bearbetningstiden och risken för fel med över 100 000 skott.
Å andra sidan, funktioner som ligger i linje med avskiljningslinjen kostar lite. Dragvinklar, generösa radier och enhetlig väggtjocklek kräver inga extra mekanismer. Deldesignern har mer inflytande över formkostnaden än formtillverkaren. En bra leverantör, eller en bra design för tillverkningsbarhet, kan identifiera de kostnadsdrivande egenskaperna innan något stål skärs.
Kavitetsräkning avgör hur många delar som produceras per skott. Ett hålrum ger en del per cykel; två hålrum ger två; fyra ger fyra. Fler kaviteter höjer formpriset eftersom bearbetningsvolymen och stålstorleken växer, men de sänker enhetskostnaden när ordervolymen är hög. En form med två hålrum kan kosta 60 till 80 procent mer än samma form med en enda hålighet, inte dubbel, eftersom basen och klämsystemet är delade. Leverantörer beräknar det optimala antalet kaviteter utifrån det årliga produktionsmålet, maskinkapacitet och delvikt. Om du bara behöver 20 000 delar per år är en form med en hålighet vanligtvis det rationella valet. Om du behöver 500 000, trycker samma logik mot två eller fyra håligheter.
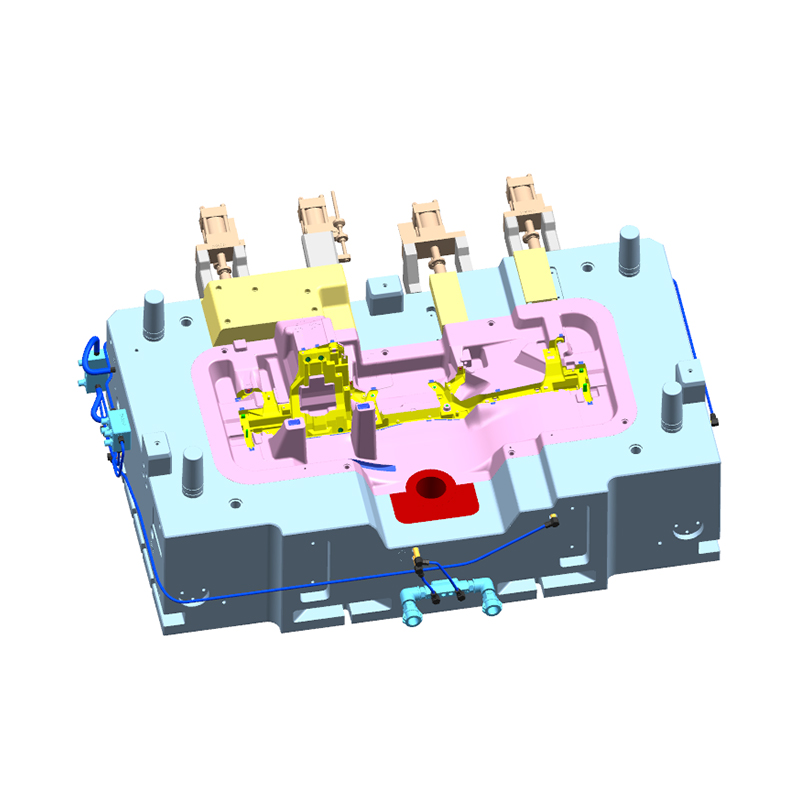
Formens yttre storlek bestäms av delens projicerade yta, antalet hålrum och löparsystemet. Formstorleken avgör vilket tonnage av injektionsmaskin som krävs, och det påverkar i sin tur pressgjutningsanläggningens kapacitet och maskinpris per timme. Större formar kostar mer i stål, bearbetning, värmebehandling och hantering. Korrelationen är inte perfekt linjär, men den är stark. En liten 150-tons varmkammarmaskin för zinkdelar kan rymma en form som bara är 350 mm kvadratisk; en kallkammarmaskin på 2 200 ton för ett motorhus kräver en form som är lika stor som en liten bil. Mellan dessa två punkter kan verktygskostnaden ändras med en faktor 30. Ett bra referensexempel är 800t aluminiumlegering pressgjuten box , som sitter i det medelstora till stora segmentet av produktmixen och visar hur mycket stål- och skärkonstruktion ett seriöst aluminiumverktygsprojekt innebär.
 Custom 800T aluminiumlegering pressgjuten lådfabrik, tillverkare - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. är Kinas 800T aluminiumlegering pressgjutna tillverkare och anpassad fabrik, detaljer: aluminiumlegeringspressen ... Visa produkt →
Kylning är den minst synliga kostnadsdrivaren och en av de viktigaste för produktiviteten. Den hastighet med vilken smält legering stelnar bestämmer cykeltiden och därmed kostnaden per skott. Enkla rakborrade kylledningar är billiga och fungerar för plana delar. Konturformade eller konforma kylkanaler följer formen på kaviteten och minskar varma punkter, men de kräver hårdlödning, additiv tillverkning eller komplexa borrstrategier, som alla ökar kostnaden. I högvolymproduktion kan en form med överlägsen kylning förkorta cykeln med flera sekunder och betala tillbaka sitt högre pris inom månader. För lågvolymproduktion fungerar den beräkningen sällan, och ett enklare kylsystem är mer ekonomiskt.
Formstål selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Zinklegeringar gjuts vid betydligt lägre temperaturer, så en zinkform kan tillverkas av ett förhärdat stål som P20 eller 1.2738 och kan fortfarande hålla flera hundra tusen skott. Aluminiumlegeringar når cirka 610°C vid injektionsporten, och formytan upplever upprepade gånger kraftig termisk chock, så formen utvecklar oundvikligen värmekontroll efter ett visst antal cykler. Verktygslivslängden för ett hålrumsskär av aluminium uppskattas vanligtvis till 60 000 till 150 000 skott, varefter insatsen antingen repareras eller byts ut. Eftersom kavitetsinsatsen är den dyraste enskilda komponenten, bestämmer stålets livslängd direkt underhållsbudgeten.
Kompletterande behandlingar har också betydelse. Nitrering, PVD-beläggning och oxidbehandlingar minskar lödning och erosion på kavitetsytan, vilket förbättrar frigöringen och förlänger livslängden mellan översynerna. Dessa processer lägger några procent till formpriset och kan vara väl värda pengarna på delar med djupa kärnor eller höga ytkrav. Hela ämnet metallurgi är tillräckligt djupt för att förtjäna en egen diskussion, och vi har skrivit en separat sida om hur man väljer rätt material för pressgjutformar av aluminiumlegeringar som täcker stålkvaliteterna, val av beläggning och deras effekt på verktygets livslängd.
Legeringen du gjuter är inte enbart ett materialval; den anger verktygets termiska och mekaniska designskala, och därmed den budget som krävs för att bygga det. Samma delgeometri kan ha betydelsefullt olika formkostnader i zink, aluminium eller magnesium.
Zinklegeringar melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t varmkammarpressgjutform vi bygger för zinkdelar representerar den mest prisvärda ingången till pressgjutningsprocessen.
 Anpassad 150T varmkammare gjutformsfabrik, tillverkare - Ningbo NKT också Ningbo NKT Tooling Co., Ltd. är Kinas 150T Hot Chamber Die Casting Mould Manufacturers and Custom Factory, detaljer: The 150T Hot Chamber Di... Visa produkt →
Aluminiumlegeringar gjuts vid 610 till 700°C och kräver varmbearbetat stål, noggrant designad kylning och ett robust utkastsystem. En aluminiumform med en enkel hålighet för en enkel konsol kan kosta 18 000 till 35 000 USD, medan en gjutform med två hålrum för ett bilhus med slider och insatser kommer att nå 50 000 till 90 000 USD. Storleken på delen är den avgörande skalfaktorn. Ett stort inneslutet hölje som 800t aluminiumlegeringslådan som nämnts tidigare tillverkas vanligtvis i en form som mäter en bra bit över en meter i diameter, med flera insatser, ett kraftigt slitageplåtsystem och ett kylnätverk anslutet till en styrenhet för formtemperatur. Det verktyget är en flertonsenhet och dess pris återspeglar stålvolymen, bearbetningstimmar och hanteringskraven för en så stor form.
Magnesiums gjuttemperatur ligger nära aluminiums, så kraven på formstål och kylning följer liknande mönster. Den största skillnaden är behovet av högvakuumsystem och hårdare processkontroll, särskilt för tunnväggiga bildelar. Formpriset är jämförbart med aluminiumverktyg av samma storlek och komplexitet. Magnesiumformar tenderar också att kräva mer uppmärksamhet vid ytbehandling och tätning eftersom magnesium är kemiskt reaktivt i sitt smälta tillstånd. Om delen är en lätt konstruktionskomponent, såsom en styrkonsol eller en tvärgående bilbalk, motiveras ofta verktygskostnaden av den viktbesparing som den möjliggör.
De flesta professionella gjutformsleverantörer bygger en offert utifrån en kostnadsuppskattning nedifrån och upp snarare än en gissning. Proceduren följer samma logik över hela branschen, även om de specifika siffrorna varierar från butik till butik.
Först granskar leverantören delmodellen och identifierar delningslinje, slider, kärnor, djupgående, portplacering och utkastningskrav. Från denna analys uppskattar en ingenjör antalet formdesigntimmar och förbereder en preliminär formkonfiguration. För det andra bestäms formens ramstorlek från delens projicerade yta och djup. Leverantören beräknar volymen stål i basen och skären, multiplicerar med kostnaden per kilo för den valda sorten och lägger till värmebehandling. För det tredje uppskattas bearbetningstiden: CNC-grovbearbetning, halvbearbetning, finbearbetning, EDM, trådskärning och polering. Dessa timmar multipliceras med butikspriser. Eftersom dessa priser inkluderar maskinavskrivning, arbete och omkostnader, kommer en formtillverkare som har investerat i avancerad femaxlig bearbetning ofta att citera högre timpriser men färre timmar.
För det fjärde läggs standardkomponenter, inklusive ejektorstift, styrpelare, returstift, inloppsbussningar, vattenmunstycken, gränslägesbrytare och glidstyrningar, till katalogpris plus ett påslag. För det femte tillämpas monterings- och monteringstimmar. Slutligen lägger leverantören till kostnaden för provtagningar, inspektion och projektledning och tillämpar sedan en overhead och vinstmarginal.
Resultatet är en siffra som bara är lika bra som detaljinformationen. En delritning, en odefinierad legering eller ett ouppgivet ytfinishkrav ger en preliminär offert. När köpare tillhandahåller fullständig CAD-data, materialkvalitet, årlig kvantitet och preferens för maskintonnage, blir offerten mycket mer tillförlitlig och förberedelsetiden förkortas.
Köpare frågar ofta varför en viss form är så dyr när själva delen verkar enkel. Svaret visas när verktygskostnaden fördelas på antalet tillverkade gjutna delar. En aluminiumform på 40 000 USD blir en kostnad per del på 0,80 USD vid en produktionsserie på 50 000 delar och 0,08 USD vid 500 000 delar. Formen är en investering vars kostnad återvinns genom den låga enhetskostnaden för högtryckspressgjutning.
| Total produktionsvolym | Formkostnad per del | Sammanhang |
|---|---|---|
| 10 000 delar | 4,00 USD | Lågvolymsprototyp eller nischprodukt |
| 50 000 delar | 0,80 USD | Typisk mellanvolym för fordon eller industri |
| 100 000 delar | 0,40 USD | Konsument- eller fordonskomponent i stora volymer |
| 500 000 delar | 0,08 USD | Massproduktion, där pressgjutning är helt ekonomiskt |
Tabellen illustrerar varför mögelpriset aldrig bör betraktas isolerat. Om den planerade volymen bara är 5 000 stycken kan CNC-bearbetning av ämnesdelar vara billigare och sandgjutningsverktyg kan fortfarande vara billigare. Om den planerade volymen är 200 000, kan varje extra dollar som spenderas på två kaviteter, överlägset stål eller bättre kylning minska cykeltiden och enhetskostnaden med en betydande marginal.
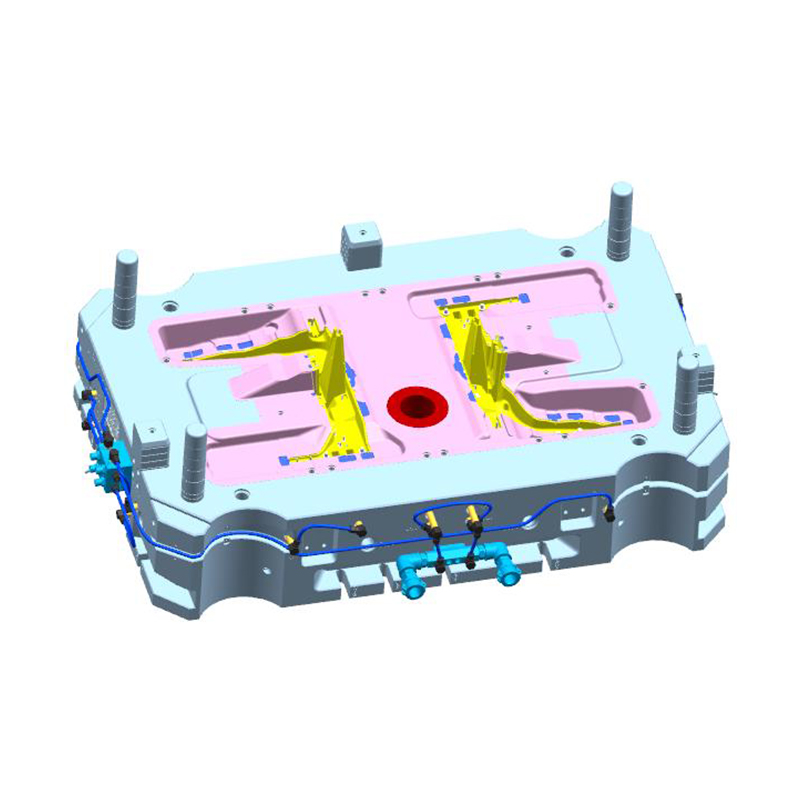
Specifikt för elfordons drivlinor är skalstrenden omisskännlig. Bostäder och konstruktionsdelar som t.ex 2200t gjutgods av aluminiumlegering produceras i stora kvantiteter på stora maskinceller, och formkostnaden, medan en sexsiffrig linje i projektbudgeten, späds snabbt ut av de hundratusentals enheter som produceras av verktyget. Samma logik gäller växellådshus, batteriplåtar och kyljackor, där hög årlig efterfrågan gör ett robust, dyrt verktyg till det mest ekonomiska valet under programmets livslängd.
 Anpassad 2200T aluminiumlegering pressgjutning motorhus fabrik, tillverkare - N Ningbo NKT Tooling Co., Ltd. är Kina 2200T aluminiumlegering pressgjutning motorhus tillverkare och anpassad fabrik, detaljer: 2200T ... Visa produkt →
När man läser mot alternativ framstår formkostnaden för pressgjutning i ett mer rättvist ljus.
Sandgjutningsverktyg är mycket billigare. Mönster och kärnlådor för sandgjutning kan produceras för några tusen dollar och processen tål låga volymer. Men varje sandgjuten del kräver mer material, mer finishbearbetning och mer inspektion, och produktionshastigheten är mycket lägre. När volymerna växer över några tusen delar per år överväger kostnadsfördelen per del av pressgjutning normalt den högre forminvesteringen.
CNC-bearbetning undviker verktyg nästan helt i en bearbetad-från-billet-metod. Avsaknaden av en formavgift gör bearbetning attraktiv för engångsdelar och mycket små partier. Men den återkommande delkostnaden är mycket högre på grund av materialspill, maskintimmar och manuellt arbete. På kvantiteter runt 1 000 till 2 000 delar korsar kostnadskurvan och pressgjutning blir billigare även efter att formen ingår. För delar av 2 000 till 10 000 enheter per år blir jämförelsen snäv, och beslutet beror på geometri, material och krav på finish.
Andra gjutvarianter, såsom lågtrycksgjutning eller pressgjutning, har sina egna verktygsregler. Pressgjutning, som ofta används för konstruktionsdelar med hög integritet, kräver vanligtvis mer robust och dyrare verktyg än vanligt högtryckspressgjutning. Avvägningen är högre mekaniska egenskaper och bättre trycktäthet i kritiska applikationer. Varje process har en break-even-punkt som beror på delens geometri och volym, så jämför totalkostnaden istället för enbart förskottsverktygsavgiften.
Det mesta av formpriset är låst i detaljdesignen innan någon leverantör ser det. En design-for-manufacturability review är ett kostnadsreducerande verktyg som betalar sig flera gånger om. Dessa är de områden med högst hävstångseffekt.
Utöver detaljdesign kommer de tydligaste besparingarna från att matcha verktyget till den faktiska årliga volymen. En gjutform med två kaviteter kostar mer, men om du bara kommer att använda 20 000 delar per år, kommer de extra kaviteterna att stå på tomgång. Välj maskintonnage tidigt; om du redan äger en 800-tons eller 1 650-tons maskin, berätta för leverantören den exakta modellen gör det möjligt för dem att designa formbasen till den plattan och undvika onödigt stål.
Slutligen, konsolidera informationen i RFQ. Definiera legeringen, beläggningskravet, provtagningsstandarden, produktionsmaskinen om den är fixerad och den förväntade leveranstidslinjen. En komplett offertförfrågan förkortar offerttiden, undviker antaganden och tillåter leverantören att optimera verktyget snarare än att lägga till en riskpremie för osäkerhet.
Citatet är viktigt, men det är inte hela bilden. Den faktiska levererade kostnaden för en form inkluderar dess fellägen och underhållsbördan. När du utvärderar en leverantör av pressgjutformar, fråga följande.
Svaren avslöjar om leverantören citerar en form eller en produktionslösning. En seriös formtillverkare kommer att diskutera skottcykler, kylningseffektivitet och totalkostnad per del snarare än bara priset på verktyget. Det hjälper också att fråga om leverantörens historia med liknande projekt. En form för en säkerhetskritisk aluminiumkomponent är summan av tusentals små beslut och erfarenhet av samma klass av delar minskar mätbart risken för en sen och dyr revision.
Som referens är det också viktigt att förstå var din leverantör sitter i branschen. Ett företag med egen ingenjörshistoria, en modern maskinverkstad och en dokumenterad meritlista inom högtrycksgjutformar har en starkare position för att hantera dessa risker. Vår företagsbakgrund beskrivs i detalj på sidan Om, inklusive utvecklingen från en formdesignstudio till fullskalig formtillverkning för aluminium, magnesium och zinklegeringar.
Den typiska kostnaden för en formgjutningsform sträcker sig från några tusen dollar för enkla zinkverktyg till några hundra tusen dollar för stora aluminiumkonstruktioner för fordon. Spridningen är normal och förväntad. Ditt eget projekts position inom det intervallet styrs av detaljens komplexitet, den valda legeringen, antalet kaviteter och produktionsvolymen. Varje leverantör beräknar formkostnaden från samma funktionsblock: teknik, stål, bearbetning, komponenter, montering och provtagning. Den billigaste offerten är inte densamma som den lägsta totalkostnaden, och formens verkliga värde fångas i skott, toleranser, cykeltid och underhållsintervall.
För att få en korrekt och konkurrenskraftig offert, komplettera detaljdesignen, definiera material- och ytkrav, ange den årliga volymen och kontakta leverantörerna med fullständig information. Den tid som investeras i design-för-tillverkningsarbete, och i att matcha verktygskapaciteten till det faktiska produktionsbehovet, kommer att sänka formpriset mer än någon förhandlingstaktik. När formen är väl konstruerad för gjutlegeringen och delvolymen, blir den en hållbar produktionstillgång snarare än en rad att minimera.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Upphovsrätt © Ningbo NKT Tooling Co., Ltd. Alla rättigheter reserverade.

