Kontaktinformation
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få en offert
Var kan jag hitta aluminiumgjutformar? En praktisk inköpsguide för köpare
2026-08-06
Det börjar med en enkel upphandlingsfråga. En tillverkningsingenjör hos en leverantör av bildelar får en förfrågan från en kund: ett nytt aluminiumhölje, cirka 300 gånger 200 millimeter, med en väggtjocklek på cirka 2,8 millimeter, en målvolym på 40 000 enheter per år och en deadline för första provgodkännande om tio månader. Ingenjören har aldrig köpt verktyg förut, så frågan upprepas till kollegor, hittas i onlineforum och skrivs in i sökmotorer: Var kan jag hitta aluminiumgjutformar?
Det ärliga, direkta svaret är att för produktionsklassade aluminiumdelar hittar du gjutformar av aluminium hos en professionell gjutformstillverkare, inte på en allmän maskinverkstad, en butik för sandgjutning eller en hobbymarknad. En gjutform för produktion av aluminium är en exakt del av ingenjörsutrustning. Den kontrollerar delens geometri, dimensionskonsistensen, ytfinishen, cykeltiden och den långsiktiga kostnaden per del. Formen är den mest inflytelserika tillgången i hela gjutningsoperationen, och sökandet efter den bör behandlas som ett leverantörsvalsprojekt snarare än ett snabbt onlineköp.
Den här artikeln förklarar var man hittar aluminiumgjutformar i industriell mening, vad de olika formtyperna betyder för ditt projekt och hur man utvärderar tillverkarna som bygger dem. Den går också igenom design- och byggprocessen, drivkrafterna för kostnader och ledtider och de vanliga misstagen som köpare gör när de köper verktyg för aluminiumgjutgods. Målet är att ge dig en praktisk ram, så att din första offertförfrågan ger meningsfulla svar istället för en hög med vaga priser.
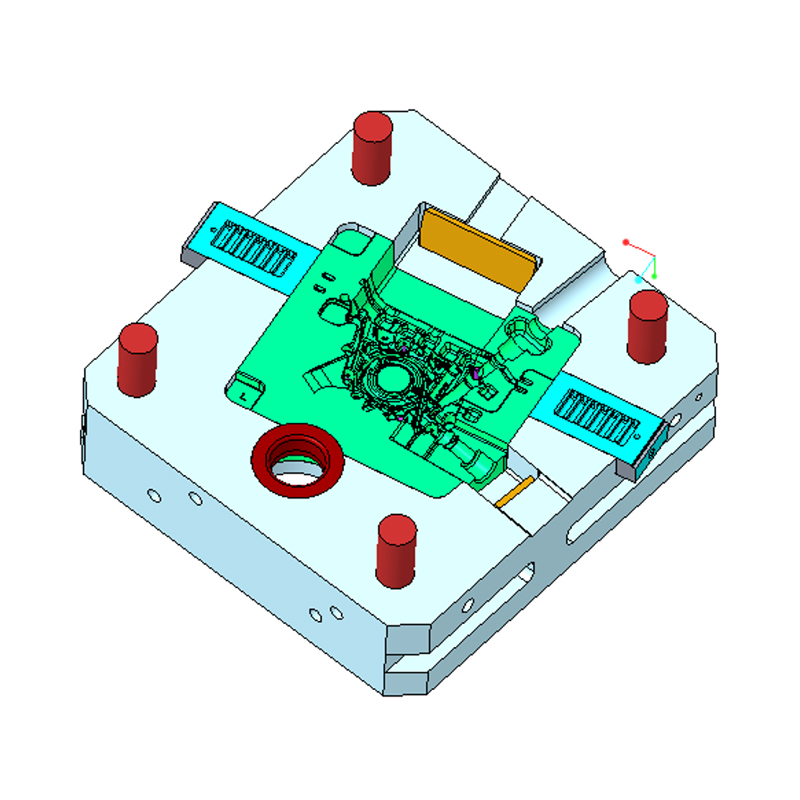
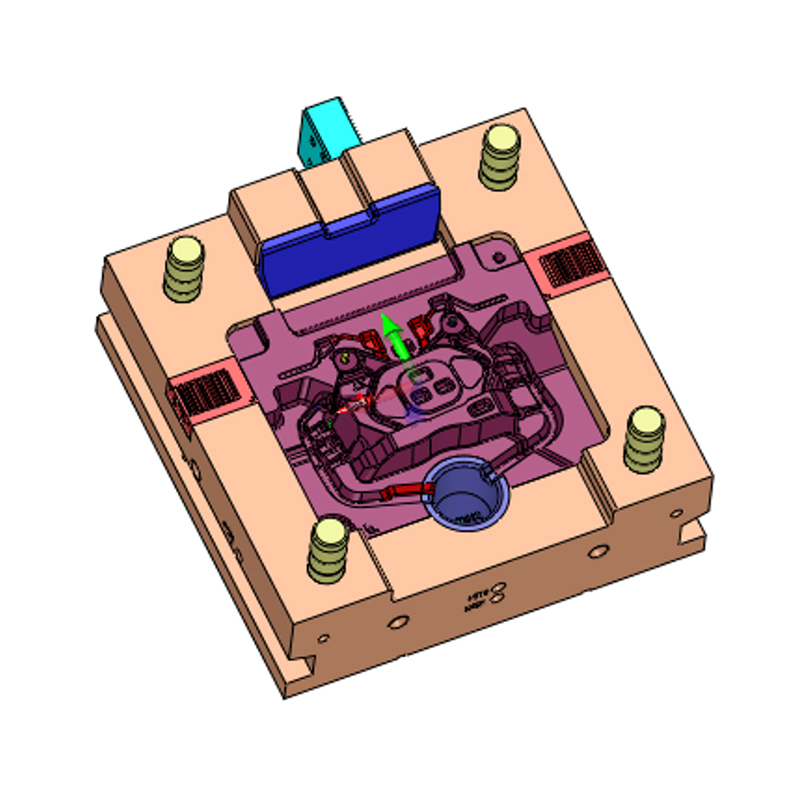
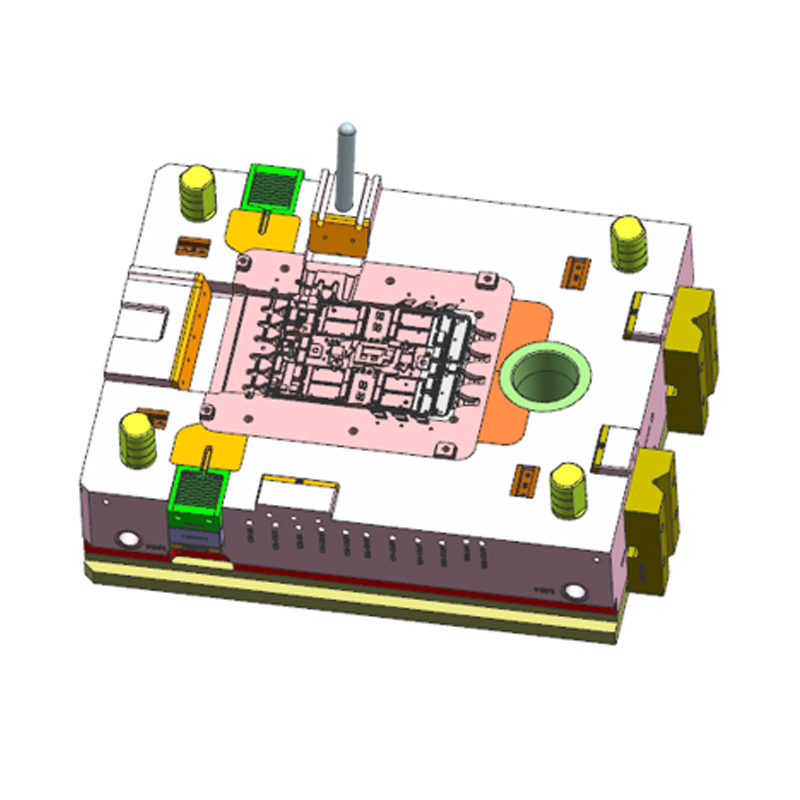
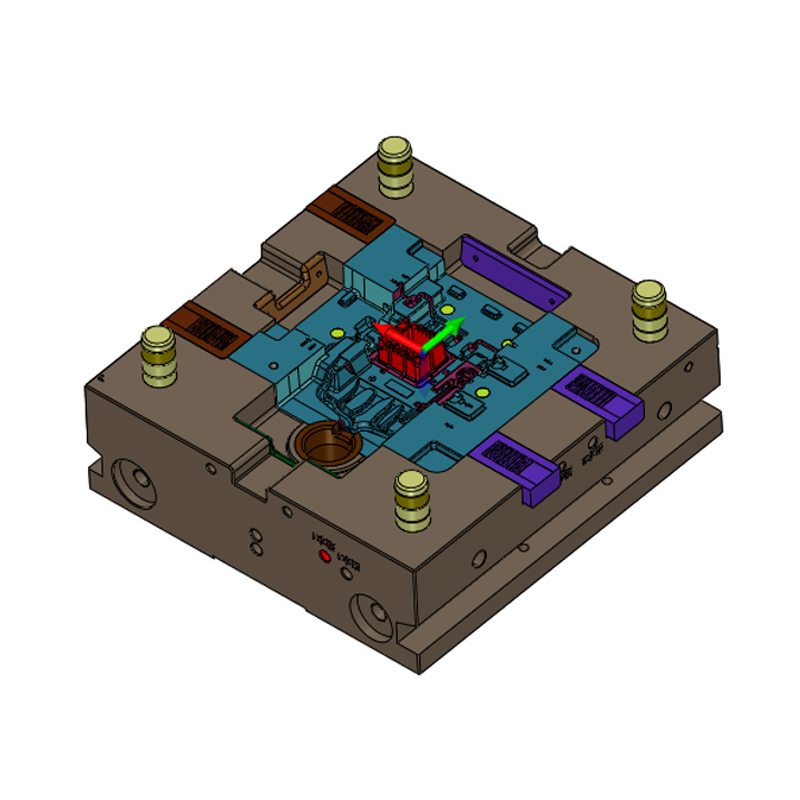
För industriell produktion designas och tillverkas aluminiumgjutformar av specialiserade verktygsföretag, vanligtvis kallade formbutiker, formtillverkare eller verktygstillverkare. Dessa företag hanterar hela processen: de analyserar detaljdesignen, konstruerar formen, bearbetar stålkaviteten, applicerar värmebehandling, monterar sliderna och ejektorerna och testar sedan formen på en pressgjutmaskin tills den producerar delar som uppfyller specifikationen. Formen är inte en hyllvara. Det är en konstruerad produkt, byggd på beställning kring en specifik gjutningsgeometri och produktionsprocess.
Den geografiska koncentrationen av formtillverkning följer pressgjutningsaktiviteten. En stor del av världens pressgjutformar av aluminium byggs i Kinas Yangtze River Delta och Pearl River Delta regioner, i Italien, i Tyskland, i Japan och i USA. Om du frågar "var kan jag hitta aluminiumgjutformar nära mig", kommer svaret vanligtvis att leda till ett regionalt verktygsrum som betjänar den lokala gjuteriindustrin. Om du är öppen för global inköp är Yangtze River Delta, centrerat på städer som Ningbo och Shanghai, ett av de tätaste klustren av formteknisk expertis i världen. Många av de formar som används i europeiska och nordamerikanska gjutningsanläggningar tillverkas där och skickas sedan för installation.
En pålitlig utgångspunkt är att fråga ett pressgjuteri direkt vilken formbutik det använder. Gjuterier är beroende av formar som passar deras maskiner och håller i hundratusentals cykler. Deras processingenjörer vet vilka leverantörer som levererar rak bearbetning, hederligt stål och praktisk DFM-feedback. Denna remissväg kan spara veckors screeningtid.
En annan väg är att kontakta formtillverkaren direkt, särskilt om den också har erfarenhet av pressgjutning internt. En fabrik som designar och bygger formar, och som kan prova dem på sina egna maskiner, kommer att ge dig snabbare feedback och färre överlämningsproblem. Ett bra exempel är Ningbo NKT Tooling Co., Ltd. , en specialiserad tillverkare av pressgjutformar av aluminium, magnesium och zinklegeringar. Företaget grundades 2009 som en formdesignstudio, gick in i produktion 2010 och har sedan dess byggt upp ett team på mer än 80 anställda, femton seniora ingenjörer och en årlig produktionskapacitet på mer än 300 uppsättningar av högprecisionsformar.
Rätt kanal beror på din situation, men den korta versionen av svaret är konsekvent: du hittar aluminiumgjutformar hos en professionell tillverkare som bygger permanenta verktyg för pressgjutning, och du väljer den tillverkaren baserat på tekniskt djup, relevant erfarenhet och kvalitetskontroll, inte bara på närhet eller pris.
Termen "aluminium gjutform" täcker flera fundamentalt olika saker, och förvirringen mellan dem är en av anledningarna till att så många inköpsförfrågningar börjar på fel fot. I vardagsspråk kan frasen betyda en form som används för att gjuta aluminiumdelar, eller en form av aluminiummaterial för att gjuta andra ämnen. Den här artikeln handlar om det förstnämnda: verktyg som gjuter smält aluminiumlegering till färdiga metallkomponenter. Dessa formar är nästan alltid gjorda av verktygsstål, inte av aluminium. En typisk produktionsform för pressgjutning av aluminium är bearbetad av H13 varmbearbetningsstål eller motsvarande såsom SKD61, härdad till ungefär 44 till 52 HRC och utrustad med ett nätverk av vattenkylda kanaler för att kontrollera formtemperaturen under gjutcykeln.
De fyra vanliga formtyperna för aluminiumgjutgods listas nedan. Var och en svarar på olika volym- och kvalitetskrav.
| Form typ | Typisk process | Årligt volymintervall | Typisk tolerans | Relativ mögelkostnad |
|---|---|---|---|---|
| Sandgjutningsmönster | Sandformning | 1 till 2 000 delar | plus/minus 0,5 till 1,5 mm | Låg |
| Permanent mögel | Gravity pressgjutning | 1 000 till 50 000 delar | plus/minus 0,2 till 0,5 mm | Medium |
| Låg-pressure mold | Låg-pressure die casting | 5 000 till 100 000 delar | plus/minus 0,1 till 0,3 mm | Medium-hög |
| Högtryckspressgjutform | Högtryckspressgjutning | 20 000 till 1 000 000 delar | plus/minus 0,05 till 0,15 mm | Hög |
Tabellen är inte ett stel beslutsträd, men det ger dig en utgångspunkt. Om din årliga volym är under två tusen delar är sandgjutning ofta den ekonomiska vägen. Om du är i intervallet några tusen till tiotusentals, erbjuder gravitations permanent gjutning en balans mellan verktygskostnad och repeterbarhet. Om du planerar kontinuerlig produktion av femtio tusen eller fler delar per år, är högtryckspressgjutning vanligtvis den enda processen som ger den cykeltid och konsistens du behöver för en konkurrenskraftig enhetskostnad.
Högtryckspressgjutning är den dominerande processen för aluminiumkomponenter inom fordons- och industrisektorerna. I denna process monteras formen i en pressgjutmaskin med kall kammare. Först smälts aluminiumet i en separat gas- eller eluppvärmd ugn. Sedan hälls ett exakt skott av flytande aluminium in i injektionsspruthylsan och en hydrauliskt driven kolv trycker in metallen i den slutna formhåligheten med hastigheter som kan överstiga två meter per sekund, följt av ett intensivt intensifieringstryck. Metallen stelnar på en bråkdel av en sekund, formen öppnas, gjutgodset kastas ut och cykeln upprepas.
Eftersom formen utsätts för flytande metall vid cirka 660 grader Celsius och sedan snabbt kyls av vattenledningar, måste ytan av kaviteten motstå termisk utmattning, värmekontroll och lödning. Det är därför stålsorten och värmebehandlingen är så viktiga. En form för högtrycksgjutning av aluminium är också en termodynamisk maskin: kylkanalernas position, diameter och flödeshastighet avgör hur snabbt gjutgodset stelnar, var krympningporositeten går och hur många sekunder cykeln tar.
För lägre volymer är gravitations permanent formgjutning ett praktiskt alternativ. Formen är ett enklare stålverktyg, monterat på en pivåram. Operatören häller aluminiumet för hand och metallen fyller hålrummet under gravitation. Verktygskostnaden är betydligt lägre än högtrycksverktyg och gravitationsgjutgods har mindre turbulens, vilket kan förbättra trycktätheten. Avvägningarna är längre cykeltider, lägre utbyte och en grövre ytfinish.
Sandgjutning upptar lågvolymsänden. Formen är en engångssandhålighet, gjord med ett mönster som tas bort innan hällning. Sandgjutning är lämplig för prototyper och små partier, men det ger inte den dimensionella konsistensen eller produktiviteten hos en permanent form. Köpare som säger att de letar efter gjutformar av aluminium menar sällan sandmönster; de behöver vanligtvis ett återanvändbart verktyg som kan köras på en pressgjutningsmaskin.
När du har klargjort formtypen kan sökandet efter en leverantör gå vidare genom flera praktiska kanaler.
Detta är den mest pålitliga vägen. Använd söktermer som "tillverkare av aluminiumgjutformar", "leverantör av verktygsverktyg för aluminiumgjutning" eller "permanent formtillverkare" och skapa en kortlista. Leta efter företag som tydligt presenterar sin tillverkningskapacitet: bearbetningsutrustningen de använder, inspektionsinstrumenten de använder, industrierna de betjänar och de tekniska resurser de använder. En fabrik med publicerad information om sin värmebehandling, sin CNC-kapacitet och sina testanläggningar är sannolikt en riktig tillverkare, inte en handelsförmedlare. Kontakta varje kandidat med en definierad delpresentation eller ett tekniskt frågeformulär. Bedöm kvaliteten på deras svar, inte bara hastigheten på deras citat.
Om du redan har ett gjuteri som kommer att driva delarna, fråga dem vilken formtillverkare de litar på. Ett gjuteri som citerar ett gjutpris baserat på en befintlig form har ofta starka åsikter om formens tillförlitlighet och underhåll. Om du inte har ett gjuteri, kontakta några etablerade pressgjutningshus i din region och fråga dem vem som bygger deras verktyg. De flesta gjuterier är villiga att dela denna information när de känner av en framtida produktionsmöjlighet.
Alibaba, Made-in-China, Global Sources och liknande plattformar innehåller tusentals verktygsleverantörsprofiler. De är användbara för en genomsökning på hög nivå av kapacitet och prisnivåer, men de kommer med riktiga försiktighetsflaggor. En polerad profil är inte ett bevis på en kapabel fabrik. Verifiera företagets juridiska status, dess exporthistorik och dess fysiska plats. Be om en livevideogenomgång av fabriken och begär referenser från kunder som har köpt liknande formar. Överför pengar först efter att du har bekräftat att tillverkaren är den den utger sig för att vara.
Pressgjutningsmässor som EUROGUSS i Nürnberg, NADCA-evenemang i USA och China Die Casting Exhibition i Shanghai är samlingspunkter för både formtillverkare och gjuterier. Att gå på mässgolvet, hålla i verkliga gjutningar och prata direkt med ingenjörer är mycket mer informativt än att läsa en webbplats. Dessutom har Yangtze River Delta-regionen runt Ningbo och Shanghai en av världens högsta koncentrationer av expertis inom formtillverkning. Om du köper från Kina är denna region ett naturligt geografiskt mål.
Professionella kontakter inom gjuteriteknik, materialvetenskap och produktdesign vet ofta vilka formleverantörer som har rykte om kvalitet och leverans. Pressgjutningsindustrin är kompakt. En rekommendation från en pålitlig kollega som har hanterat verktygsprojekt utomlands är värd mer än dussintals anonyma onlinerecensioner.
Formleverantören är en flerårig partner för ditt produktionsprogram. Urvalet bör därför baseras på tekniska och operativa bevis, inte på en enda offertsida. Erfarna köpare använder följande kriterier.
En form börjar med ingenjörsanalys. Leverantören bör erbjuda en formell DFM-studie, där man tittar på delen för var krympporositet sannolikt bildas, om dragvinklarna är tillräckliga och hur grindsystemet ska läggas ut. Flödes- och stelningssimulering är ett starkt plus, speciellt för delar med komplex geometri. Om formtillverkaren helt enkelt anger ditt artikelnummer i ett offertsystem och returnerar ett pris utan någon teknisk kommentar bör du oroa dig.
Fråga om fabrikens utrustningslista. En seriös tillverkare av aluminiumgjutformar kommer att ha höghastighets CNC-bearbetningscenter, EDM-maskiner inklusive sänk och tråd, en jiggslip för exakt borrningsarbete och en koordinatmätmaskin för slutinspektion. Intern värmebehandling är också värdefull. När värmebehandling läggs ut på entreprenad tappar leverantören kontrollen över snedvridning och hårdhet, och projektet förlorar tid genom transport och väntan.
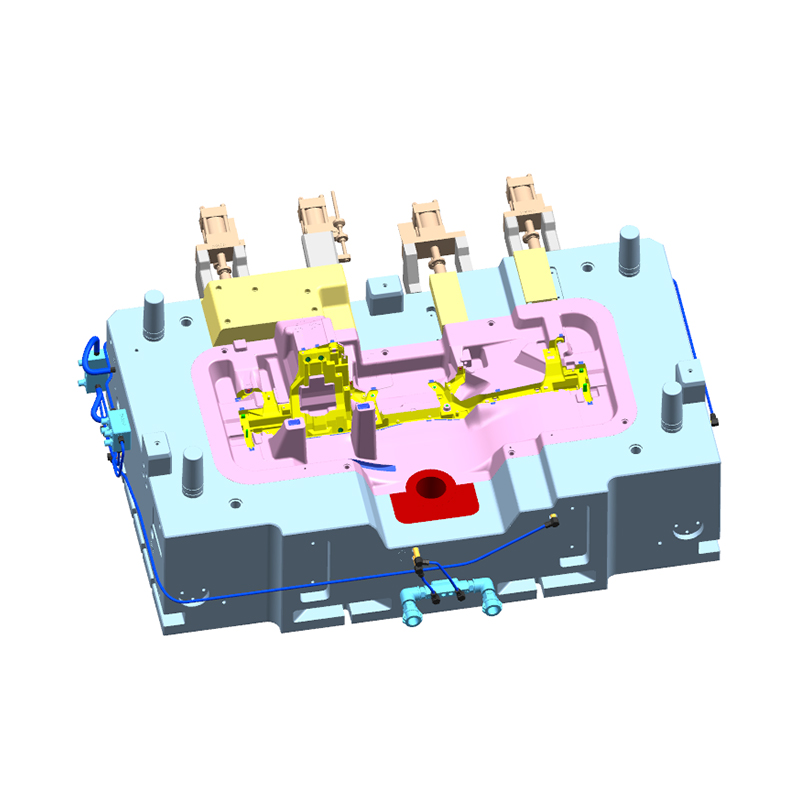
Aluminium, magnesium och zinklegeringar skapar var och en tydliga utmaningar för en form. Aluminium orsakar lödning och värmekontroll; magnesium kräver försiktighetsåtgärder vid hantering; zink gjuts i varmkammarmaskiner med en annan formarkitektur. Fråga hur många projekt leverantören har genomfört i varje material. En tillverkare som har visat erfarenhet av 800 t pressgjutna formar av aluminiumlegering är ett exempel på ett företag som har sysslat med konstruktionsgjutgods av aluminium i storformat, som kräver stora maskiner, noggrann kylning och tunga glid.
 Custom 800T aluminiumlegering pressgjuten lådfabrik, tillverkare - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. är Kinas 800T aluminiumlegering pressgjutna tillverkare och anpassad fabrik, detaljer: aluminiumlegeringspressen ... Visa produkt →
ISO 9001 är en baslinje, men den relevanta frågan är hur kvalitetskontroll utförs dagligen. Vem granskar kavitetsdimensionerna vid bearbetningsstadiet? Vilket mätinstrument används för kritiska egenskaper? Hur utvärderas provdelar mot ritningen? Vilka rapporter följer med formen vid det slutliga godkännandet? De två viktigaste dokumenten är mögelförsöksrapporten och den slutliga CMM-rapporten. Be att få se exempel innan du beställer.
En formtillverkare som äger pressgjutningsmaskiner kan köra försöken internt och justera verktyget inom några timmar. En som skickar formen till ett externt gjuteri lägger till transport- och schemaläggningsförseningar till varje iteration. Teststöd inkluderar också utvecklingen av en startprocessparameteruppsättning, såsom fyllningshastighet, tryckprofil och formtemperatur, som du kan lämna över till ditt eget produktionsteam.
Ett mögelprojekt är en sex till sexton veckors sekvens av definierade milstolpar. Leverantören bör tilldela en projektingenjör, dela en tidslinje och svara på tekniska frågor i ett tydligt språk. För utländska inköp, överväg tidsskillnaden. En leverantör som svarar inom en arbetsdag är vanligtvis mer pålitlig än en som försvinner i en vecka efter att ha mottagit din insättning.
Att förstå formkonstruktionssekvensen gör dig till en bättre köpare. Det hjälper dig att förstå varför vissa kostnader visas och varför vissa deadlines är realistiska. De följande tio stegen representerar ett typiskt projekt för en högtryckspressgjutform av aluminium.
Sekvensen är inte en rak linje i praktiken. Det finns designrecensioner, stålschemaförseningar, oväntade EDM-fynd och rättegångsjusteringar. Bra projektledning innebär att kontrollera dessa variabler snarare än att eliminera dem. I genomsnitt kan en liten form byggas på fyra till sex veckor, en medelstor form på sex till tio veckor och en stor på tio till sexton veckor, förutsatt att den är godkänd och inga ändringar begärs.
Priset på en aluminiumgjutform kan variera från en låg femsiffrig summa för ett litet gravitationsverktyg med en hålighet till flera hundra tusen dollar för en stor högtrycksgjutform med flera skjutreglage och komplex kylning. Köpare som klagar på att formpriserna är svåra att jämföra brukar jämföra verktyg med olika specifikationer.
| Mögel kategori | Typisk delstorlek | Kavitets komplexitet | Beräknad ledtid |
|---|---|---|---|
| Liten mögel | Upp till 300 mm | Enkel hålighet, få kärnor | 4 till 6 veckor |
| Medium mögel | 300 till 800 mm | En eller två hålrum, reglage | 6 till 10 veckor |
| Stor form | Över 800 mm | Flera skjutreglage och lyftare | 10 till 16 veckor |
Den snävaste kontrollerande faktorn är provkapaciteten. En form kan bearbetas på sex veckor, men om gjuteriets provmaskin är utbokad i fyra veckor avslutas projektet först den tionde veckan. Bekräfta provschemat tidigt och ange dina egna förväntningar på deadline i offertförfrågan.
Aluminiumgjutformar används i ett brett spektrum av industrier, från bil- och flygindustrin till telekommunikation, elverktyg och träningsutrustning. I praktiken dominerar fordonstillämpningar de tekniska kraven. Efterfrågan på lättare fordon, elektriska drivsystem och strukturella gjutgods har drivit formtillverkare mot mer komplexa, större och mer precisa verktyg.
Typiska applikationer för aluminiumgjutning i den konventionella fordonssektorn inkluderar:
Det nya energifordonssegmentet har infört ytterligare krav, som alla formar hur formar designas och tillverkas:
Materialspecifikationen lägger till ytterligare ett lager. ADC12 och A380 är de vanligaste generella pressgjutlegeringarna av aluminium. Strukturella gjutkvaliteter som AlSi10Mg används när töjning och svetsbarhet krävs, som i body-in-white strukturella noder och batterikapslingar. Formdesignen för strukturella legeringar är mer krävande eftersom den smälta metallbanan påverkar det slutliga töjningsvärdet för delen.
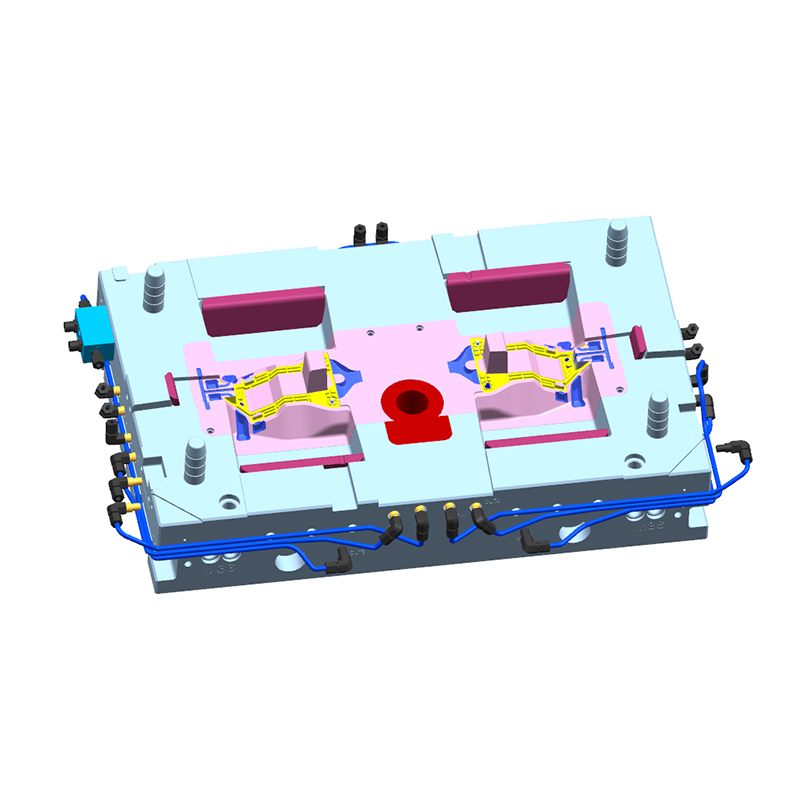
Detta är en av anledningarna applikationsområdet för pressgjutformar fortsätter att expandera. Varje ny applikation inför nya begränsningar för gating, termisk hantering och ventilering. En batterifacksplatta är till exempel en bred, platt gjutning med tunna väggar. Det kräver en insprutningsprofil med låg fyllningshastighet för att undvika gasporositet och ett noggrant balanserat fyllningsmönster för att uppnå en platt del. En formtillverkare som redan har producerat en pressgjuten batterifacksplatta av aluminiumlegering med en design med en form och två hål har direkt erfarenhet av den utmaningen.
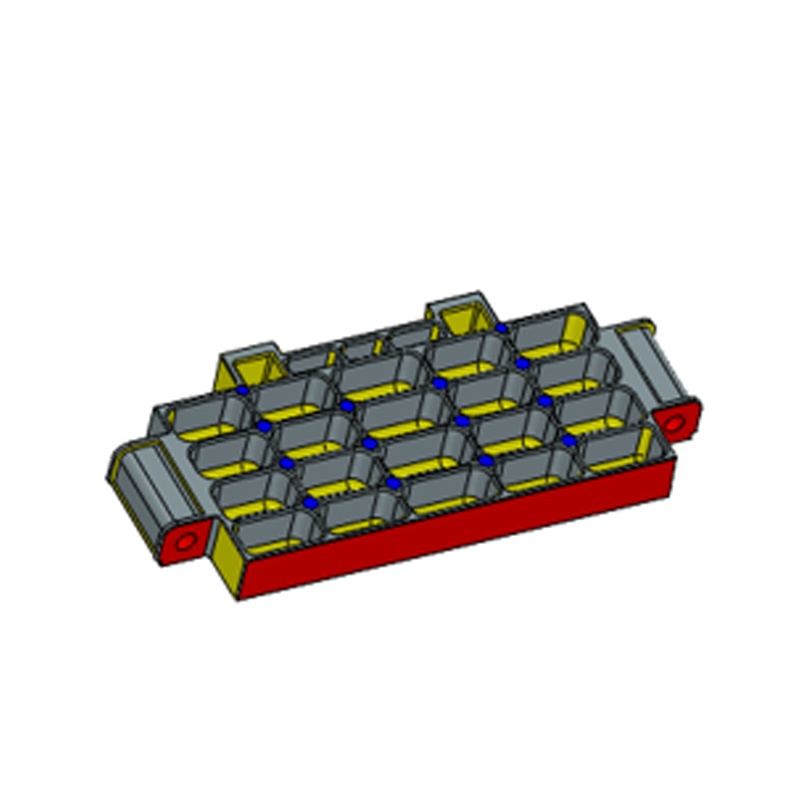 Anpassad aluminiumlegering pressgjutning batterifack Plåt En form Två hål F Ningbo NKT Tooling Co., Ltd. är Kinas tillverkare av pressgjutning av batterifack för en form med två hål i aluminiumlegering och specialtillverkade... Visa produkt →
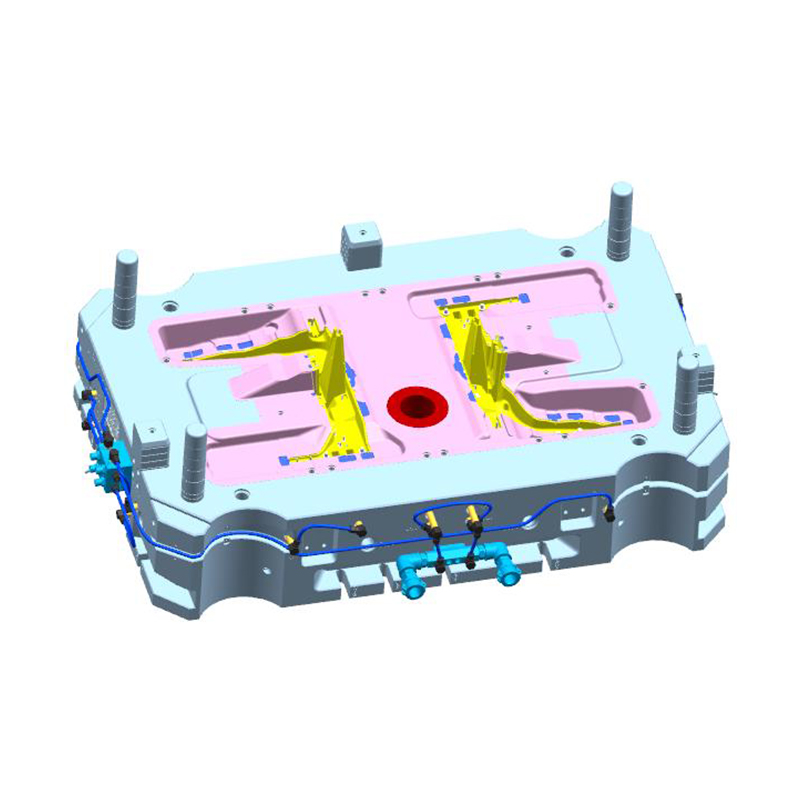
Drivmotorhus representerar en annan krävande kategori. De är stora, ofta nära pressgjutmaskinens maximala hölje, och de måste vara trycktäta för att innehålla oljan eller vattnet som strömmar genom inre kanaler. Kylvattenmanteln, som omger den yttre cylindriska ytan av statorn, gjuts ofta med hjälp av en hopfällbar kärna eller en komplex uppsättning diabilder. Formtillverkaren måste kontrollera kärnkylningen noggrant. En maskin med hög spännkraft som t.ex. 2200 ton är nödvändig för att packa verktyget. Den 2200 t formgjuten motorhusform av aluminiumlegering är ett exempel på verktyg konstruerade för den skalan, med glidmekanismer och dimensionskontroll för att möta gränssnittskraven för en elektrisk maskin.
 Anpassad 2200T aluminiumlegering pressgjutning motorhus fabrik, tillverkare - N Ningbo NKT Tooling Co., Ltd. är Kina 2200T aluminiumlegering pressgjutning motorhus tillverkare och anpassad fabrik, detaljer: 2200T ... Visa produkt →
Lärdomen för en köpare är enkel. När någon frågar "var kan jag hitta aluminiumgjutformar", frågar de vanligtvis om ett verktyg som kommer in i deras produktionslinje och förblir där i flera år. Rätt källa är en tillverkare med applikationsspecifika referenser, och rätt tid att prata är när du kan beskriva din delfunktion, inte bara din delform.
Under flera år av att ha hjälpt kunder att utvärdera formleverantörer har jag sett att de flesta verktygsproblem inte orsakas av bearbetningsfel. De orsakas av beslut som fattats långt innan det första stålskiktet kapades. Här är de återkommande misstagen.
En form är en flerårig produktionstillgång. En lågprisform som producerar högt skrot, långsamma cykler och för tidig formfel kommer att kosta mer än besparingarna. Jämför alltid offerter mot en detaljerad specifikation: formstålkvaliteten, antalet hålrum, den förväntade livslängden på formen, de testtjänster som ingår och leveransschemat.
När formtillverkaren rekommenderar att ändra en väggtjocklek eller flytta en skiljelinje, antar vissa köpare att leverantören helt enkelt försöker spara kostnader. Faktum är att DFM-feedback är verktygstillverkarens sätt att skydda din gjutning från defekter som skulle dyka upp senare. Fråga efter den tekniska motiveringen och väg den med ditt eget team.
En 3D-modell ensam definierar inte ett komplett formkrav. Toleransblock, GD- och T-referenser, ytråhetsvärden, flamgränser och tillåtna porositetsklasser bör dokumenteras i det tekniska avtalet. Leverantören kan uppfylla dina förväntningar endast om de är nedskrivna.
Kylning är den mest underskattade delen av en formgjutningsform. En bra kylkrets förkortar cykeltiden och kontrollerar lokal krympning; en dålig skapar hotspots och en del distorsion. Fråga leverantören hur de planerar kylningen för just din gjutning.
Nästan varje ny form kräver minst två provomgångar. Den första försöket verifierar gating, den andra finjusterar processen. Köpare som schemalägger endast en provperiod blir förvånade när projektet överskrider deadline. Inkludera provledtid i din projektplan från början.
Handelsföretag presenterar sig ibland som tillverkare. Om din form har ett problem under godkännandet, vill du prata direkt med personerna som bearbetade hålrummet och körde försöket. Verifiera fabriksadressen, registreringen och de fysiska tillgångarna innan du förbinder dig.
Så var kan du hitta aluminiumgjutformar? Svaret, i praktiska termer, är detta: identifiera en specialisttillverkare av pressgjutningsverktyg med ingenjörskonst, en fungerande fabrik, kvalitetsprocesser och relevant erfarenhet av gjutning av aluminiumdelar. Skicka dina deldata och dina produktionskrav till dem, inte bara en förfrågan om ett pris. Lyssna på deras DFM-analys. Besök deras verksamhet eller begär en grundlig virtuell genomgång. Jämför sedan de fullständiga tekniska förslagen, inte bara det totala priset.
En professionell formbyggare kommer att fråga om delfunktionen, legeringen, produktionsvolymen, tillgänglig maskinkapacitet och kvalitetskraven innan han bestämmer sig för ett pris. När du får dessa frågor vet du att du pratar med en ingenjör, inte en mäklare. Det är precis den typen av leverantör som kommer att leverera en form som kan producera tusentals och tiotusentals konsekventa aluminiumgjutgods.
Sökandet tar tid. Det kräver flera samtal och lite tålamod under den tekniska granskningen. Men formen du väljer idag kommer att forma din produktionseffektivitet, delkvalitet och programmarginaler under de kommande åren. Att lägga ner ansträngningen på att hitta rätt tillverkare av aluminiumgjutformar är en av de investeringar du kan göra med högst avkastning i ett gjutprogram.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Upphovsrätt © Ningbo NKT Tooling Co., Ltd. Alla rättigheter reserverade.

